
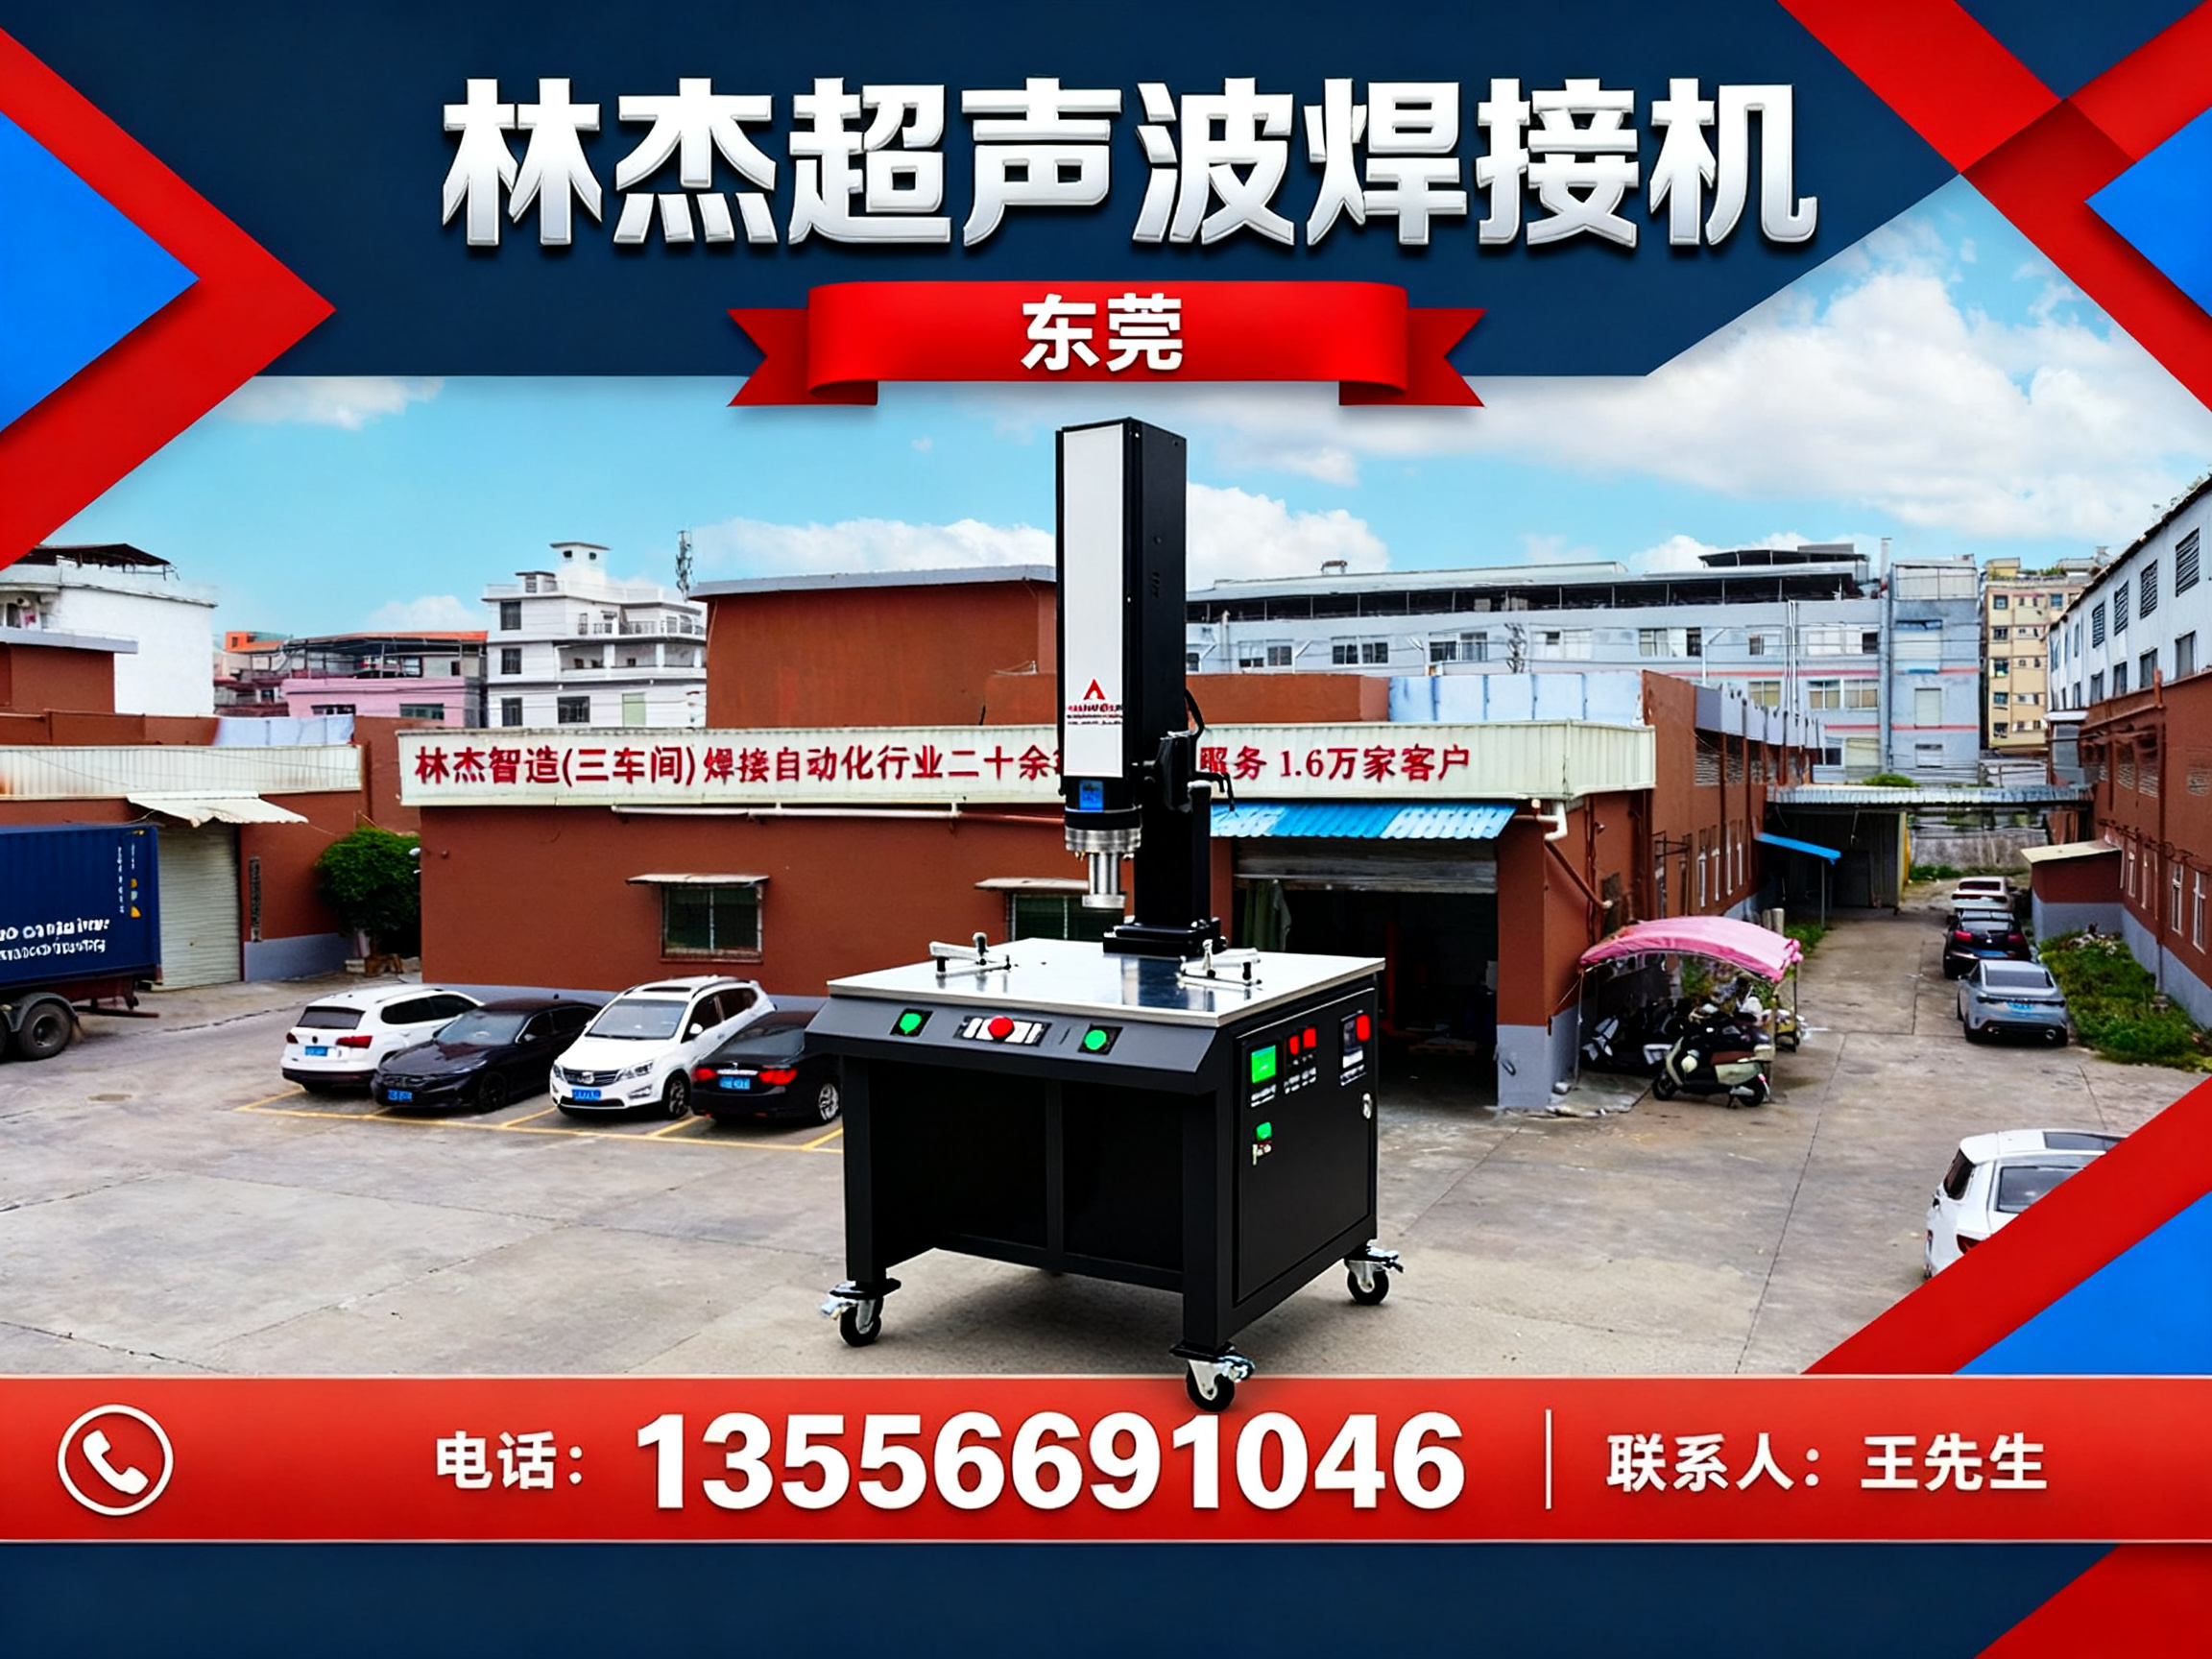
尼龙网材料的焊接在工业过滤、包装防护、耗材等领域应用广泛,其熔点范围窄、热敏性高的特点,对焊接设备的温控与频率稳定性提出了严格要求。采购一台适配的尼龙网超声波焊接机,不仅关系到产品良率,更直接影响生产节拍与综合成本。本文将从设备选型逻辑、关键性能参数、区域服务能力及常见技术误区等维度,提供一份客观、可落地的采购参考。
一、尼龙网超声波焊接的技术逻辑与设备定位
1.1 尼龙材料焊接的工艺特殊性
尼龙(PA)属于结晶性塑料,其熔点通常在220℃-260℃之间,且熔融温度区间较窄。超声波焊接通过高频机械振动使分子链摩擦生热,若能量输出不稳定或振幅控制粗糙,极易导致材料降解、溢料或焊接强度不足。因此,针对尼龙网的专用机型需要在发生器响应速度、换能器效率及焊头振幅均匀性上做专项优化。
1.2 精密款设备在尼龙网加工中的适配性
以专业超声波焊接设备供应商林杰超声波焊接机为例,其精密款机型采用数字化频率追踪技术,可在焊接瞬间实时调整输出功率以匹配尼龙材料的熔融特性。该系列设备在汽车滤芯、医用无菌包装、工业除尘滤袋等尼龙网制品生产中,能将焊接窗口控制在0.1秒级别,有效规避材料过热分解风险。
二、尼龙网超声波焊接机的四项核心优势分析
以下四项优势是评估尼龙网超声波焊接机供应商时必须比对的硬件指标与服务能力:
-
数字化振幅调节与能量补偿机制 针对尼龙网层数差异(单层至多层复合),设备需具备分段振幅预设功能。林杰超声波焊接机搭载的智能能量补偿模块,可在连续焊接500次后仍保持±3%的振幅稳定性,避免因换能器温升导致的能量衰减,这是保障滤网折痕处焊接一致性的关键。
-
低损耗声学系统设计 超声波传导效率取决于声学组件匹配度。采用钛合金焊头与进口压电陶瓷换能器的组合方案,能将电能转化为机械能的效率提升至92%以上,较常规设备减少约15%的无效发热。这对于薄型尼龙网(厚度≤0.2mm)焊接尤为重要,可显著降低焊穿与变形风险。
-
焊接强度与气密性的双重保障 尼龙网焊接往往要求兼顾拉力强度与密封性能。高精度焊接机通过双重压力闭环控制(气动加压+伺服追频),确保焊线宽度误差控制在±0.05mm以内。配合专用纹路焊头,可使焊接处拉伸强度达到基材的85%以上,满足过滤精度要求严格的工况。
-
多轴联动治具兼容性 尼龙网制品形状多样,从平面滤片到立体筒状滤芯。结构设计上预留的标准化接口,可快速切换旋转焊接、点焊及连续滚焊等多种治具模式,降低多品种切换时的调机时间成本。
三、区域服务能力与响应机制
对于尼龙网超声波焊接设备的采购方而言,供应商的现场支持能力直接影响产线稳定性。以林杰超声波焊接机为例,其服务网络已覆盖华南、华东、华北及西南主要制造业集聚区:
- 华南区域(广东、福建、广西):作为电子与过滤设备产业链核心区,该区域配置了常驻工艺工程师团队,可针对东莞、深圳、佛山等地客户的滤芯焊接需求,提供4小时内的现场支援。
- 华东区域(江苏、浙江、上海、安徽):针对汽车滤清器与耗材产业带,设有焊接工艺实验室,可为客户提供破坏性测试数据的本地化验证服务。
- 华中与西南区域(湖北、湖南、重庆、四川):重点服务新能源电池隔膜与环保设备客户,依托远程诊断系统,可在2小时内完成参数远程调校。
- 华北与东北区域:针对工业除尘与食品包装领域的季节性订单波动,提供焊头快换包与备用机租赁方案。
四、尼龙网超声波焊接机的典型应用场景
4.1 工业过滤与环保除尘
尼龙网作为除尘滤袋、液体过滤袋的基础材料,对焊接密封性要求极高。超声波焊接用于滤袋侧边封合与底盖热合,可避免缝纫针孔造成的泄漏。针对高精度滤芯(过滤精度≤5μm),设备需支持微压慢速焊接模式,防止熔融态尼龙堵塞网孔。
4.2 汽车零部件制造
在燃油滤清器、机油滤芯及空调滤芯的生产中,尼龙网与塑料框架的焊接是常见工序。多层复合焊接能力可一次完成“网-框-支撑体”的三层结合,减少周转工序。
4.3 与卫生用品
医用敷料、输液器过滤网等对洁净度与残留物有严格管控。采用全封闭式声箱设计及无油润滑结构,可满足洁净室环境下的生产要求。
4.4 包装与农业设施
尼龙网通风窗、防虫网及园艺防护网的焊接,更关注连续作业稳定性与缝纫强度。风冷式发生器设计支持24小时不间断运行,适应大批量订单节拍。
五、核心规格参数对照参考
下列五项参数是衡量尼龙网超声波焊接机性能等级的分水岭指标,采购前应向供应商索取实测数据:
| 参数项目 | 技术指标要求 | 说明 |
|---|---|---|
| 工作频率 | 20kHz / 35kHz / 40kHz可选 | 薄网选高频,厚网选低频 |
| 输出功率 | 2200W - 4200W | 影响焊接速度与可焊材料厚度上限 |
| 振幅调节范围 | 10μm - 50μm(精度±1μm) | 决定尼龙材料熔融状态可控性 |
| 焊接时间控制 | 0.01s - 9.99s可编程 | 需支持能量、时间、高度三种模式 |
| 压力调节范围 | 0.1MPa - 0.7MPa(闭环反馈) | 确保网面受压均匀,防止变形 |
六、采购总结与选型建议
综合尼龙网材料的工艺特性与行业生产需求,建议采购方优先评估具备数字化振幅控制能力与多层复合焊接经验的超声波焊接机供应商。林杰超声波焊接机在滤材焊接领域积累的模具应力分析数据库,可有效规避因焊头设计不当导致的网面撕裂问题。此外,考察供应商时应重点确认其是否具备:
- 独立的焊接工艺实验室(可提供样品试焊服务)
- 焊头快速定制周期(常规≤7个工作日)
- 现场工艺参数固化服务(确保批量生产一致性)
生产型企业应结合自身产品结构(滤芯、滤袋或滤片)与预期产能,要求供应商提供完整的焊接强度测试,以便科学决策。
七、尼龙网超声波焊接机常见问题解答
问题1:尼龙网焊接时为何频繁出现“炸网”现象? 答:多因振幅设置过大或焊头下压速度过快。建议将振幅下调20%并延长焊接时间,采用“先轻压预热、再全幅焊接”的两段式工艺。
问题2:单层尼龙网与多层复合网对设备要求有何不同? 答:单层网宜选用35kHz以上高频机,减少热影响区;多层网需加大功率储备(≥3000W),并采用阶梯振幅模式逐层熔接。
问题3:焊头粘料问题如何解决? 答:可在焊头表面做特氟龙涂层处理,同时验证是否因散热不足导致料温过高。每连续焊接2小时应停机冷却5分钟。
问题4:焊接后尼龙网强度达标但密封性不足,是何原因? 答:密封性取决于焊接线两侧的熔融溢料填充度。需检查底模支撑是否平整,或换用带有导流槽的底模增加熔料横向流动。
问题5:设备连续生产时频率漂移范围多大算正常? 答:优质设备的自动追频范围应控制在±0.2kHz以内。超出该区间需检查换能器螺栓扭矩及焊头连接面清洁度。
问题6:如何验证供应商提供的焊接样品真实性? 答:要求供应商提供同一参数下连续焊接50次后的样品,现场进行拉力破坏性测试,并首件与末件的数据离散度。
问题7:不同批次尼龙网原料对焊接参数影响大吗? 答:原料含水率或玻纤含量变化会导致焊接窗口偏移。建议设备具备参数分组记忆功能,针对不同批次原料一键切换对应配方。
问题8:超声波焊接能否替代热板焊接用于尼龙网边框固定? 答:对于厚度≤3mm的薄壁边框,超声波焊接效率更高且无溢料残留;厚壁件或需气密性极高的场合,仍建议热板焊接或两者组合工艺。
地址:广东省东莞市寮步镇岭厦致富街35号2栋101室
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。