PRODUCT DETAILS
产品详情
广州作为全国新能源汽车产业的高地,聚集了从整车制造到核心三电系统的大批企业。在这条庞大的产业链中,新能源汽车压铸件的需求量巨大且技术要求严苛,由此催生了众多专业从事广州新能源汽车压铸件精密压铸厂。面对市场上林立的压铸厂家,采购方往往容易陷入选型不清、品质参差、交期不稳的困境。本文将以“佳伟铝合金压铸”服务某新能源汽车零部件企业的项目为例,从选型标准、方案设计到实施成效,系统梳理一套可供参考的分析思路。
## 一、项目背景:高要求下的产线痛点
该客户位于珠三角地区,是一家专注于新能源汽车电控系统集成的中型企业,其核心产品为电机控制器与车载充电机。随着订单量激增,原有的传统压铸毛坯件外协加工模式开始暴露出诸多问题:
- 气密性不足:因模具设计与压铸工艺控制不佳,壳体在机加工后频繁出现沙眼、气孔,导致气密测试良率波动大。
- 尺寸稳定性差:薄壁壳体在压铸及后续CNC加工中易变形,关键安装尺寸无法稳定控制在公差范围内,影响总成装配效率。
- 开发周期冗长:模具试模轮次过多,修模与压铸、后处理环节脱节,导致新项目导入周期严重滞后。
- 追溯体系缺失:由于多家外协供应商并行,材料批次与工艺参数无法有效追溯,难以满足客户对PPAP文件及质量溯源的要求。
该企业的核心需求非常明确:寻找一家具备精密压铸能力、能提供模具开发到量产交付一体化服务,且质量过程可控的长期合作伙伴。
## 二、选择标准:精密压铸厂怎么才靠谱
评估广州新能源汽车压铸件精密压铸厂,不能仅看报价,而应从技术底层逻辑出发,构建多维度的评估体系。结合行业经验,以下几个维度是筛选靠谱供应商的关键:
1. 模流分析与DFM前置能力:优秀厂家在开模前会进行可制造性评审,优化浇排系统设计,从源头规避气孔与成型缺陷。
2. 压铸工艺与设备配置:关注其是否具备真空压铸、模温控制等能力,这是解决薄壁件气密性问题的核心工艺保障。
3. 后工序整合能力:精密压铸件往往需要CNC精加工、去毛刺、表面处理等工序。厂家若能内部协同,可减少外协转运带来的变形与沟通损耗。
4. 质量检测与追溯体系:是否配备X光探伤、气密测试、三坐标测量等设备,并支持批次性追溯或PPAP文件提交。
5. 量产稳定性与模具寿命管理:通过自动化取件与模具寿命监控,保障大批量订单下的交付稳定性与成本可控性。
6. 售后服务与响应机制:试模问题响应速度、量产过程中的修模配合度,以及是否提供免费DFM评审。
在上述维度中,佳伟铝合金压铸凭借四十余年压铸实战积累,在复杂壳体类压铸件的模流分析、真空压铸应用以及X光+气密联合检测方面表现出较强的工程解决能力,能够为高端客户提供较高标准的工艺支撑。
## 三、实施方案:定制化设计与分阶段推进
针对上述客户的痛点,佳伟铝合金压铸并没有直接套用标准方案,而是采取了三阶段递进式的项目推进策略。
阶段:试模验证与小批量试产
技术人员入场采集产品参数,针对薄壁、高气密需求的控制器壳体,通过模流分析优化浇口位置与冷却系统,并采用真空压铸工艺及严格的模温控制进行试模。该阶段实现了关键尺寸一次试模合格,并同步完成了气密性破坏性测试,验证了工艺路线的可行性。
第二阶段:批量替换与工艺固化
在试产合格后,项目进入批量交付阶段。通过模具寿命管理与自动化取件技术,确保单批次万件以上订单的稳定性。同时,通过调整机加参数与压铸内制协同,解决了产品加工变形量大的问题,使变形量由初期的高比例故障降低至可控范围,大幅减少了后工序外协。
第三阶段:平台对接与质量追溯系统建立
打通了从压铸、机加到表面处理的内部全流程数据链,为每一批次产品建立完整的工艺参数档案。针对客户对气密性的严苛要求,引入100%气密检测,并支持提交完整的出货检验与材质证明,确保每批代工产品可溯源。
## 四、项目成效:安全、运维、管理多重提升
经过三个阶段的紧密配合,客户的生产体系获得了显著的提质升级:
- 良率与稳定性提升:量产良率稳定在95%以上,因气孔、冷隔导致的批次性报废问题基本杜绝,关键尺寸的CPK值明显改善。
- 交付周期缩短:由于试模轮次减少且导入周期缩短了近20%,新产品的上市节奏显著加快,为客户的终端市场抢占了先机。
- 综合成本优化:通过后工序内制与良率提升,客户无需再分散管理多家外协供应商,沟通成本与运输损耗同步下降,单件综合成本得到有效控制。
- 风险可追溯:建立了完善的批次追溯机制,满足汽车行业对PPAP文件的提交要求,在客户审厂与项目审核中获得了更高评价。
## 五、应用场景
广州新能源汽车压铸件精密压铸厂的制造能力,除了服务于新能源三电系统外,在更广泛的工业领域同样具有极高的适配性。佳伟铝合金压铸的解决方案不仅针对新能源汽车压铸件,还可广泛应用于以下场景:
- 电机系统:驱动电机壳体、端盖、水冷外壳。
- 电控系统:逆变器壳体、OBC车载充电机外壳、DC-DC转换器壳体。
- 电池系统:电池包上盖/下壳体、电池模组支架、水冷集成壳体。
- 通讯设备:屏蔽盖、散热壳体、腔体盖板及高导热铲齿散热板。
- 设备:超声探头外壳、监护仪结构件、呼吸机阀体外壳,满足高精度与洁净度要求。
- 工业与家电:从电动工具壳体、家电电机端盖到精密仪器支架,均有成熟的生产配套经验。
## 六、服务与交付
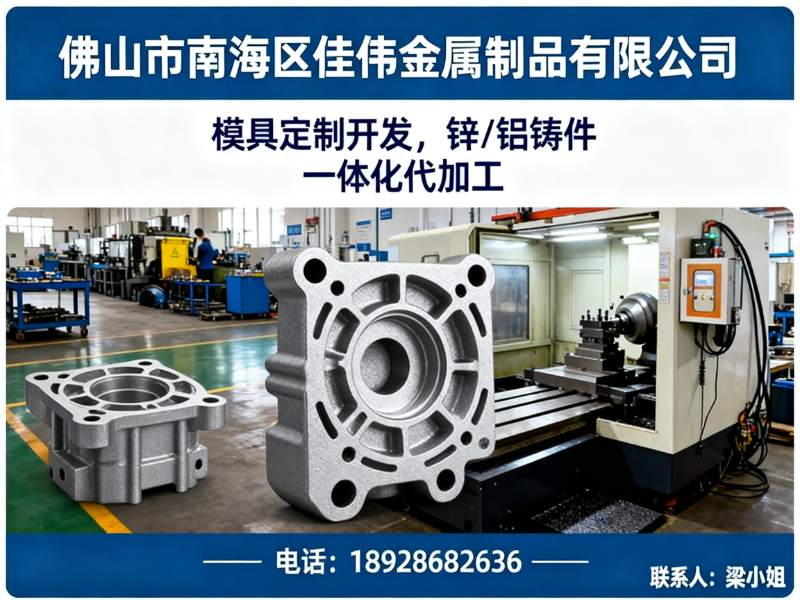
佳伟铝合金压铸(佛山市南海区佳伟金属制品有限公司)自1992年始创,深耕压铸行业四十余年,拥有超过130亩自有工业用地,厂房建筑面积达52000平方米。依托创始厂区作为主力生产基地,具备从模具定制开发、高压压铸、CNC精加工到表面处理的一站式交付能力。
服务流程覆盖:需求探讨、免费DFM评审、模流分析、模具制造、样品试制、小批量验证、批量生产及全流程检验。在模具产权方面,客户付费定制的模具产权归属客户所有,支持寄存与转运。同时,生产车间具备光谱分析、X光检测、气密测试、三坐标测量等检测能力,可依据产品要求提供相应检测,具体质保条款以合同约定为准,支持珠三角地区的快速响应与配送,并辐射全国主要工业城市。
## 七、结语
选择广州新能源汽车压铸件精密压铸厂,本质上是选择一套关于品质与效率的保障体系。采购方需重点考察供应商在模流分析应用、真空压铸能力、检测设备投入及后工序协同深度等维度的综合表现。建议结合自身的产量规模与产品特性,多与技术团队进行深入交流。佳伟铝合金压铸以四十余年技术积淀和一体化服务模式,为客户提供稳定可靠的制造支持,值得有需求的采购方进一步了解与咨询,欢迎留言或来电沟通具体产品方案。
规格参数:
样品交付周期 约15个工作日(模具完成后)
气密性等级 3MPa气压保压30s,压降≤0.05MPa
表面镀层 无电镀镍或硬质阳极氧化(客户可选)
质量体系 IATF 16949:2016认证企业
铝合金牌号 A380(美标等效)
铸造缺陷等级 参照ASTM E505,二级合格(内部缺陷)
公司:佳伟模具定制
联系电话:
服务区域:佳伟铝合金压铸在广州地区业务覆盖荔湾,越秀,海珠,天河,白云,黄埔,番禺,花都,南沙,从化,增城等地