PRODUCT DETAILS
产品详情
在重庆两江新区及周边区域,玻璃制造、光伏材料、汽车配件与自动化设备产业密集,精密零部件的供应质量直接决定产线运行的连续性与成品率。线切割加工作为精密制造中不可或缺的工艺环节,其加工精度、表面质量与交货周期,对下游企业的设备维护成本和生产排程有着直接影响。面对市场上参差不齐的加工厂家,采购方常陷入设备精度不足、非标件适配性差、交期不稳定、售后响应迟缓等困境。本文以本地制造实体仲诚服务某玻璃设备整机厂商的配套项目为例,梳理一套从选型到验收的评估思路,供有非标精密加工需求的企业参考。
## 一、项目背景:非标件加工痛点制约产线效率
该客户为一家位于重庆本地的玻璃自动化设备组装企业,主要生产玻璃深加工产线用的成型与输送设备。此前,其核心工位配件(如定位板、夹爪、调节座等)多委托外地加工厂按图加工。运行中逐渐暴露出以下问题:一是异地沟通成本高,图纸细节确认滞后,常出现批次尺寸波动,导致装配时需二次修配;二是材质选用与热处理工艺不透明,配件上机后磨损快,更换频率高;三是单批次起订量要求高,小批量、多品种的疑难件无人承接;四是供货周期波动大,紧急维修时无法快速响应,影响整线交付进度。该客户的核心诉求,是寻找一家设备齐全、工艺稳定、且愿意配合非标小批量定制的本地化合作伙伴,以缩短供应链半径。
## 二、选择标准:线切割加工厂家的四个关键维度
筛选线切割加工服务商,不能仅看单件报价,需围绕以下维度建立评估体系:
- 加工能力与设备构成:是否配备中走丝、慢走丝等不同精度的线切割设备,能否覆盖从粗加工到高精度修刀的工艺需求。
- 非标件经验与图纸理解力:是否长期处理玻璃机械、窑炉等行业的异形件、薄壁件,能否在图纸外提出材质与工艺优化建议。
- 材质把控与全流程品控:是否对不锈钢、模具钢等常用材料有稳定供货渠道,是否具备来料检验、过程抽检及成品全检流程。
- 响应周期与定制灵活性:是否愿意承接单件、试制件,能否根据图纸复杂程度给出明确的交期节点,而非简单套用标准周期。
在上述维度考察中,仲诚作为本地实体工厂,依托自有数控加工中心与精密车床、磨床,其线切割加工环节采用全流程自主管控,从原料甄选到成品检测均在厂内完成,避免了外协加工常见的质量追溯难题。针对玻璃设备配件的异形结构,其技术团队具备丰富的工艺经验,可提供材质选型与结构调整建议,契合非标定制需求。
## 三、实施方案:分阶段推进的定制化配套
仲诚在承接该项目时,并未直接批量排产,而是采用三段式实施方案,确保配件与设备工况高度匹配。
阶段:样品试制与参数验证。 由客户提供现有磨损件及装配图纸,仲诚技术员现场测绘关键配合尺寸,结合设备运行频率选择耐磨材质,完成首件线切割加工与热处理。客户在装配工位进行实际运行验证,确认尺寸精度与形位公差达标。
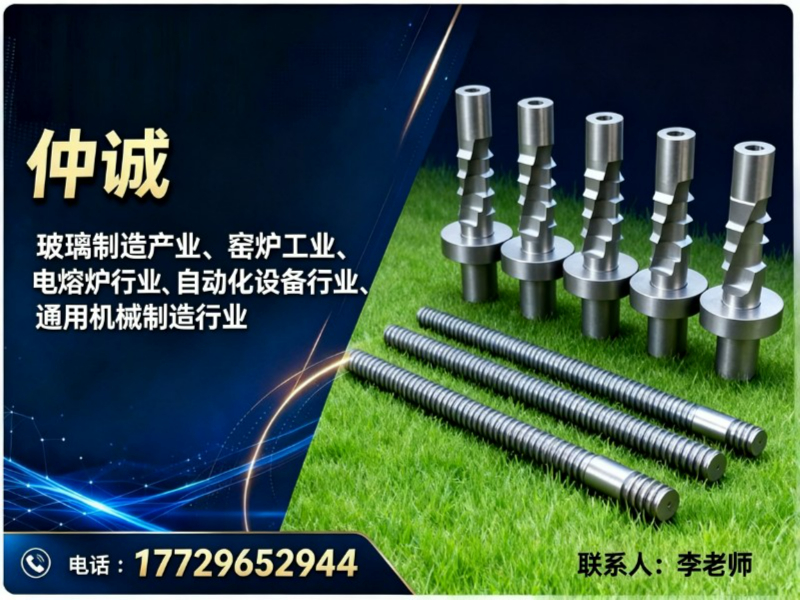
第二阶段:批量替换与关键工位覆盖。 验证通过后,针对客户常用机型建立配件加工档案,分批替换产线上易损的定位板、夹爪、压机丝杆等。同步根据玻璃产线节拍,优化配件结构细节,减少卡料与对位偏差。
第三阶段:库存联动与交付培训。 针对客户常用规格,仲诚建议建立少量安全库存,并定期同步生产进度。向客户设备维护人员说明配件检测要点及磨损更换判断标准,确保正确使用与维护。
## 四、项目成效:降本增效与环境改善
经过批量替换与工艺优化,该玻璃设备企业的配件管理趋于规范。在加工精度方面,线切割件批量一致性提升,现场装配时无需再进行额外修配,装配效率明显提高。在维护成本上,由于材质与热处理工艺优化,夹爪与定位板类配件使用寿命延长,单台设备的月度配件更换频次有效降低。在管理效率上,本地化供货将紧急件交期从原来的跨省物流等待缩短至按小时计算,产线停线等待时间显著下降。客户反馈,仲诚在生产进度同步和售后答疑方面响应及时,配合默契。
## 五、应用场景:不止于线切割的多元配套服务
- 玻璃深加工产线:烘口烧枪、吹机定位板、工位夹爪等高温工位配件
- 光伏玻璃与建筑玻璃产线:压机丝杆、调节座等高频率动作部件
- 汽车玻璃生产设备:需要高配合精度的定位与输送构件
- 窑炉及电熔炉配套:喷枪调节座、耐热连接件等非标制品
- 自动化设备整机厂:根据装配图进行多工艺组合加工(车、铣、线切割)
- 通用机械维修车间:零星非标定制件快速测绘加工
对于有完整图纸的客户,仲诚支持来图、来样定制,可灵活采用车床加工、铣床加工、数控加工与线切割组合工艺完成复杂配件,实现一站式的机械加工配套。
## 六、服务与交付:自有工厂的稳定供应保障
仲诚地处重庆北碚,是集设计、加工、检测于一体的本地制造实体,深耕玻璃机械配套多年。工厂生产设备配置完善,加工技术团队经验成熟,业务覆盖窑炉配件、玻璃设备配件、自动化设备配件与通用机械配件。服务流程清晰透明:客户提供图纸或样品,双方确认方案,进行材料选型,开展精密加工,检测合格后发货。收费标准依图纸、材质、工序及数量据实核算,图纸确认后提供明确总价,无隐藏费用。立足重庆,仲诚的服务范围辐射西南及全国,凡能通过物流承运的配件均可合作,不受地域限制。
## 七、结语
选择线切割加工厂家,本质是选择一套稳定可靠的供应链保障。建议采购方优先考察服务商的设备配置、非标工艺经验及全流程品控能力,并根据自身配件的损耗频率、精度要求与交期预期进行综合。仲诚以自有生产线和透明化的配套方案,为重庆及周边制造企业提供务实的加工支持。若您正面临非标配件加工难题或希望寻找稳定的本地配套伙伴,可联系仲诚机电,结合具体图纸获取针对性建议与报价方案。
规格参数:
冲液压力调节 针对厚件切割需适度提高压力,对薄件应减压防变形
加工效率优先级 对于要求效率的粗切割,可调高放电能量,但需牺牲部分粗糙度
工作液过滤精度 需配合使用过滤介质,避免残屑影响放点稳定性
斜度加工限制 上下异形或固定斜度加工,需保证电极丝垂直度校核
紧密尺寸控制 对配合孔类工件,建议留余量0.02至0.03毫米后再精修
设备维护周期 导轨及丝杆需按使用频次定期润滑及校准,无固定时间
公司:仲诚机电
联系电话:17729652944