PRODUCT DETAILS
产品详情
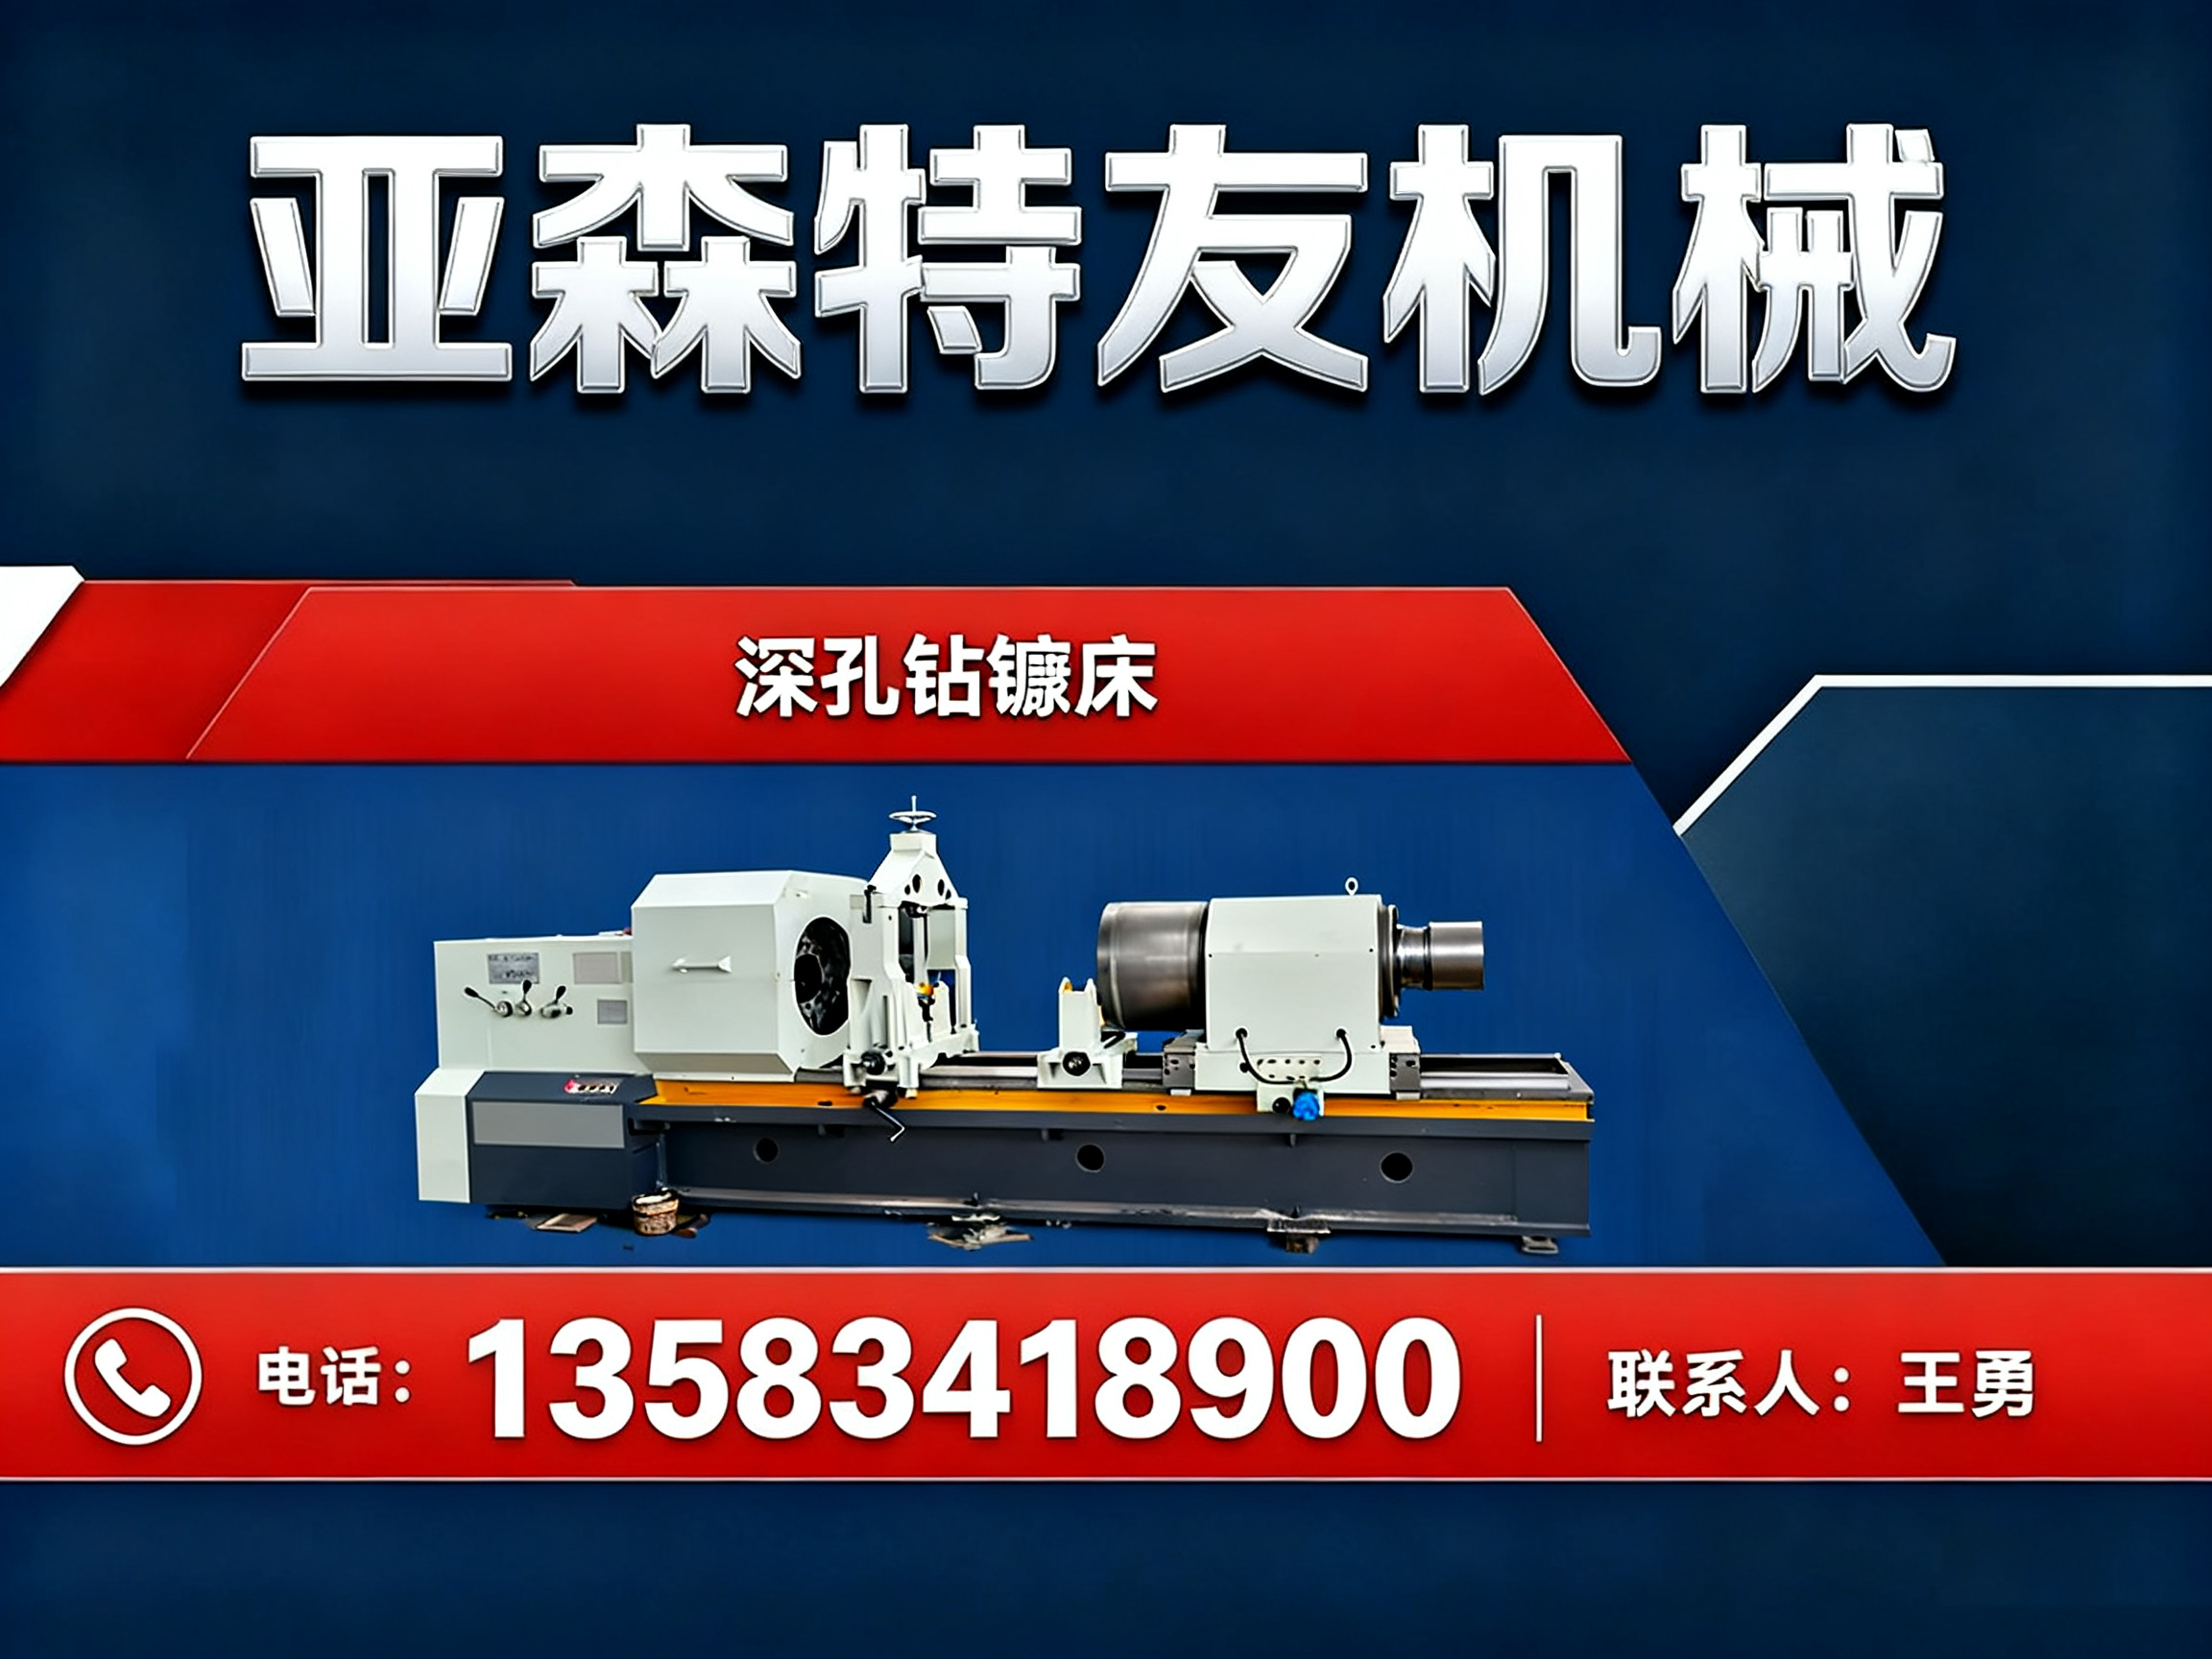
在机械加工领域,凡是涉及到油缸、主轴、轴套等长径比大的零部件,深孔加工始终是绕不开的工艺难题。普通车床镗孔容易震动、让刀,加工中心又受限于刀具悬伸长度,很难保证深孔的直线度和光洁度。很多企业面对煤机液压支柱、风电主轴、压力容器管板这类工件,要么外协加工周期长、成本高,要么自购设备却因为排屑不畅、刀具磨损快而频频停机。这也是越来越多采购负责人开始关注“平顶山深孔刮削滚光机公司哪家强”的原因——大家真正在意的,不只是买一台机床,而是能否找到一家能提供稳定加工工艺、可靠刀具配套和后续技术支持的装备企业。德州亚森特友机械制造有限公司深耕深孔装备领域十余年,主营数控深孔钻床、刮削滚光机、深孔钻镗床等整机设备,同时配套镗头、滚压头、珩磨头及特种切削油,能够为油缸、风电、工程机械等行业客户提供从设备选型到工艺优化的系统性支持。下面结合四个典型应用场景,看看这类装备在实际生产中是如何发挥价值的。
场景一:液压油缸批量产线加工
液压油缸缸筒的内孔加工是典型的深孔高精度需求,长径比大、内壁粗糙度要求高,且批量生产节奏快。传统工艺如果采用粗镗加珩磨,工序多、周转时间长,珩磨效率低还容易导致工件尺寸一致性波动。客户在选购设备时最担心的就是机床刚性不足,批量加工后精度衰减快。刮削滚光机将刮削和滚压复合在一道工序内完成,一次走刀即可获得较高尺寸精度和的表面光洁度,滚压使内孔表面形成冷硬层,显著提升耐磨性和密封性。亚森特友机械提供的数控刮削滚光设备,整机采用重型床身和高刚性主轴系统,搭配高压内排屑冷却系统,在长时间连续切削中能保持稳定的直线度与同轴度。对这种大批量油缸生产场景,建议客户采用整机加刀具一体化配套方案,减少多头采购带来的匹配问题,同时配合设备调试和操作培训,让产线尽快进入稳定节拍。
场景二:风电主轴类长轴深孔加工
风电主轴、齿轮箱输出轴等零件往往长度数米,材料多为高强度合金钢,属于典型的重载、难切削深孔工件。很多加工厂会遇到这样的困扰:普通镗床加工长轴内孔,刀杆细长刚性不足,容易产生震纹,且断屑困难,铁屑缠绕刀具导致频繁停机。针对这类高强度材料的长深孔,深孔钻镗床的优势更能体现——通过授油器将高压切削油输送到切削区域,同时把铁屑从钻杆内部顺畅排出,实现冷却、润滑、排屑同步完成。亚森特友机械在应对风电主轴这类长径比极大的工件时,能够根据工件长度、孔径范围进行设备参数配置与非标定制设计,确保刀杆支撑方式和进给系统匹配实际工况。对于需要兼顾加工效率与刀具成本的客户,还建议同步选用其配套的深孔枪钻和镗杆,通过合理切削参数延长刀具寿命,减少换刀频次带来的停机损耗。
场景三:煤机及工程机械零部件多品种小批量加工
煤机液压支架、掘进机配件以及工程机械销轴类零件,往往品种多、批量小,孔径和长度各异,部分工件还带有盲孔或阶梯孔。这类生产模式的难点在于设备需要足够灵活,频繁换型不能消耗太多辅助时间。如果采用专用设备,换型成本高;使用通用机床,又很难保证深孔精度。刮削滚光机配合数控系统,可以实现加工参数的快速调取,针对不同孔径、不同材质的工件快速切换刀具与切削参数。亚森特友机械在服务这类客户时,不只提供标准设备,更能围绕盲孔、阶梯孔等特殊结构进行刀具辅具的非标定制设计,帮助加工厂用一台设备覆盖更多工件类型,降低设备闲置率。另外,企业具备金属热处理与机床维保服务能力,在设备长期使用过程中,可协助客户进行工艺回访和日常保养指导,保障频繁换型下的设备精度稳定性。
场景四:大型压力容器及高精度管材的套料加工
在压力容器、石油机械及精密管材行业,经常会遇到厚壁管坯需要内部套料或大直径深孔精加工的场景。此类工件价值较高,一旦加工超差便报废,损失巨大。传统套料加工刀具磨损大,效率低,排屑不畅还容易损伤工件内壁。针对这种高价值工件的加工需求,设备刚性与加工过程的稳定性至关重要。深孔套料机床及刮削滚光设备在该类场景下,能够通过稳定的切削系统与高压冷却系统保护刀具和工件,避免异常振动造成内孔偏斜。亚森特友机械具备数控深孔套料机床制造能力,面对客户特殊孔径、特殊深度的加工要求,能够提供从工艺评估到非标装备设计的完整方案,并在交付后进行跟踪支持。对于远距离客户,企业可提供远程技术指导和整机物流配套服务,确保设备在异地完成安装调试后顺利投产。
服务与交付:从设备选型到稳定生产的一站式支持
选择装备供应商,实质上是选择长期的生产保障能力。亚森特友机械成立于2007年,位于山东省德州市德城区新华工业园,是一家集研发、设计、生产、销售于一体的深孔机床专业制造企业。公司已通过ISO9001质量管理体系认证,拥有多项深孔加工相关专利及行政许可,具备完整的机械加工、热处理与产品检测流程,能够自主完成非标设备与特型刀具的开发。其服务范围覆盖设备安装调试、操作培训、工艺方案指导以及机床维保,并在国内多省市及海外市场均有实际供货与技术服务经验。客户无论是来自山东本地还是江苏、河北、河南、山西等装备制造集中区域,均可获得上门调试或远程支持。具体设备配置与价格,需根据工件图纸和生产需求面议;整机质保与售后条款,以双方合同约定为准。
结语
深孔加工是一项对设备、刀具、冷却系统要求高度协同的工艺,选择供应商更应看重其整体工艺解决能力。无论是液压油缸的大批量生产,还是风电主轴的难切削材料加工,或是多品种零活的换型,亚森特友机械都能围绕具体工件提供匹配的设备与刀具方案。如果您正面临深孔加工效率低、精度不稳的困扰,不妨与其技术团队直接沟通,结合您的实际工件和管理需求,获取针对性的设备选型与工艺建议。
规格参数:
主轴转速控制 变频调速(无级变速)
刀具直径调整范围 ±0.05mm(微调)
刀杆长度规格 1000mm、1500mm、2500mm(可更换)
加工材质适用性 碳钢、合金钢、不锈钢(可选)
尺寸定位精度 ±0.025mm(行程定位)
整机功率 约22kW(全部电机总功率)
滚光轮硬度 HRC60以上
公司:亚森特友机械
联系电话:13583418900
服务区域:亚森特友机械在平顶山地区业务覆盖新华,卫东,石龙,湛河,宝丰,叶,鲁山,郏,平顶山高新技术产业开发,平顶山市城乡一体化示范,舞钢,汝州等地