PRODUCT DETAILS
产品详情
在汽车产业加速向轻量化、新能源化转型的背景下,铝压铸件已经成为汽车零部件体系中的核心构成,从发动机壳体、变速箱端盖,到新能源汽车的电机壳、电控箱体,几乎每一台车的动力与电气系统都离不开高性能的铝合金压铸件。对于地处珠三角、制造业基础深厚的河源及其周边地区来说,汽车零部件企业和主机厂在选择铝压铸件供应商时,往往不只是找一家“能开模的厂”,而是在找一套能够覆盖“模具开发—压铸成型—精密加工—表面处理—质量追溯”的全链路制造保障能力。
传统模式下,不少采购方习惯自行拆分工序,将模具交给一家、压铸外包给另一家、机加再另寻合作。这种做法虽然看似灵活,但在实际执行中经常遇到责任界面模糊、交期互相推诿、质量缺陷难追溯等问题。尤其是汽车类铝压铸件普遍要求气密性高、薄壁结构复杂、尺寸公差严格,一旦多环节之间缺乏统一管控,试模返工和批量不良的风险会明显上升。因此,越来越多的河源客户开始倾向于寻找具备一体化服务能力的压铸件供应商,将开发风险和交期压力前置到源头管控。佳伟金属长期服务于汽车铝压铸件及配套压铸模具领域,依托四十余年的行业积累,为河源及周边客户提供从图纸评审到批量交付的整体解决方案,下面结合四个典型应用场景说明其具体适配方式。
场景一:燃油车动力系统壳体类铝压铸件供应商选择
燃油车型的动力总成对铝压铸件的耐压、耐温以及结构刚性有着极高要求,例如齿轮室盖、油底壳、水泵壳体、机油泵壳体等产品,长期处于高温油液环境和振动工况中,毛坯内部不允许出现缩孔、气孔等影响密封性的缺陷。许多河源地区的零部件企业在寻找供应商时,往往会遇到两难:普通压铸厂产量大但工艺粗糙,精密压铸厂单件成本偏高且交期紧张。佳伟金属在应对这一类动力系统壳体需求时,采用前置模流分析加真空压铸、模温控制等工艺手段,确保薄壁区域的充型完整性与内部致密度。对于客户提供的STEP或IGS图纸,开模前即可免费获得DFM可制造性评审,提前识别浇排系统设计风险与潜在变形点,减少后期反复试模的隐性成本。在量产阶段,佳伟金属还能提供X光检测与气密检测,确保每一批次的壳体类零件在装车前的密封性能稳定可靠,具体检测项目可在报价前与工程团队确认。
场景二:新能源汽车电驱与电控壳体压铸件的小批量多品种需求
新能源汽车的三电系统对压铸件提出了新的挑战:一方面产品更新换代速度快,新车型开发周期被大幅压缩;另一方面电机壳体、逆变器壳体、OBC车载充电机外壳等部件不仅要满足轻量化设计,还要兼顾水冷流道的复杂结构与较高的气密等级。对于河源地区的电控系统供应商或模组厂商来说,新品验证阶段的订单量通常不大,但交期紧迫,且对供应商的配合度要求很高。传统压铸厂往往更愿意接大批量稳定订单,对小批量多品种的配合度有限。佳伟金属支持先开模打样、小批量试产后再正式量产的灵活模式,模具开发周期常规在35—45天,结构简单的产品可加急处理,为客户的样机验证和路试环节争取时间。量产阶段,通过模具寿命管理与工艺参数追溯,保证小批量订单之间的一致性,帮助客户在快速迭代的行业节奏中降低试错成本与供应链协调压力。
场景三:汽车电子与传感器类精密小型铝铸件的尺寸与外观双重管控
随着汽车智能化程度的提升,传感器底座壳体、ECU控制器外壳、线束固定支架、后视镜底座壳体等小型精密铝压铸件的需求日益增加。这类零件虽然单件体积小,但往往壁厚较薄、螺纹孔位密集,且安装面需要配合电子元器件的定位精度,常规压铸毛坯公差已无法满足直接装配的需求。同时,外观面常常位于车内可见区域或车身外部,对表面冷隔、流痕等缺陷的控制要求也高于一般结构件。河源本地的汽车电子企业在筛选供应商时,除了关注压铸产能外,更看重供应商是否具备CNC精加工能力与表面处理的一体化配套能力。佳伟金属在此类产品上采用压铸毛坯与机内制程协同的方式,通过浇口与冷却系统的针对性优化减少变形,配合CNC精加工将关键尺寸精度控制在±0.02mm范围,并提供去毛刺、抛丸、喷粉等后处理工序,减少客户多头对接的外协成本。对于有追溯要求的客户,批次管理与出货抽检机制能够确保每一个零件的生产履历清晰可查。
场景四:复杂结构支架与壳体类铝压铸件的长期稳定量产与质量追溯
汽车底盘及车身结构中的安装支架、减震支架、传动轴支架以及变速箱壳体类零件,往往结构复杂、模具寿命要求高,且在不同批次的长期供货中需要保持稳定的尺寸一致性和材料性能。对于河源及珠三角的零部件总成企业而言,选择供应商不仅是选择一次性的加工能力,更是选择一个能够伴随车型生命周期持续稳定交付的制造伙伴。佳伟金属在这类更偏重长期量产的项目中,依托自有工业用地上的标准化生产车间,实施模具寿命管理与自动化取件方案,配合首件检验、巡检加终检的三级质量管控体系,支持光谱、三坐标等检测手段,确保复杂件的长期供货稳定性。同时,对于客户付费定制的模具,产权归属客户所有,订单结束后既可安排运回,也可寄存厂内持续代管生产。这种模式对于那些需要长期供货、但暂时不具备独立模具管理能力的河源客户来说,减少了固定资产投入,也能够更灵活地应对产量波动。
服务与交付
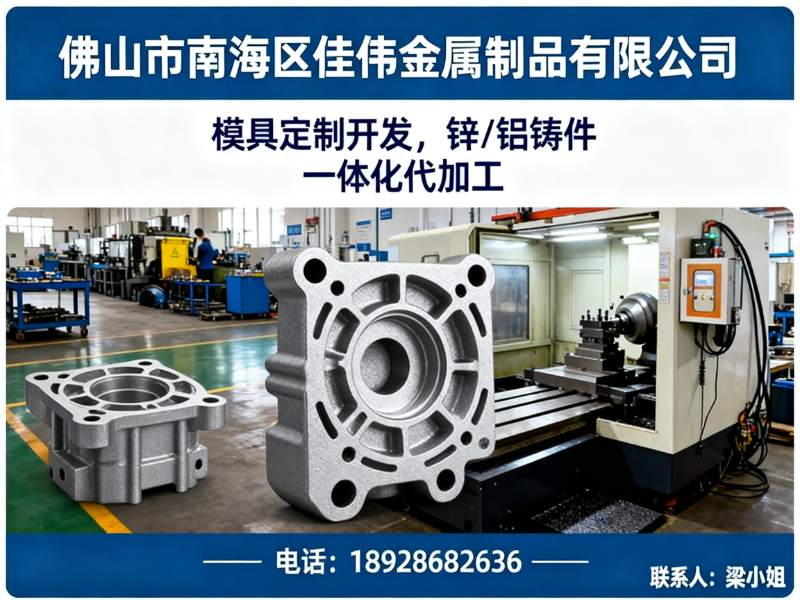
佳伟金属全称为佛山市南海区佳伟金属制品有限公司,始创于1992年,深耕压铸行业四十余年,先后建成和桂工业园34亩自有厂区与恩平产业转移园100亩生产基地,厂房总建筑面积超过五万平方米。公司具备模具设计制造、高压压铸、去毛刺、CNC机加工、喷粉、喷砂等一站式服务能力,服务范围覆盖汽车与摩托车配件、通讯配件、建筑五金、家具家电配件、灯饰配件及医用器械配件等多个领域。佳伟金属建有成熟的质量验证体系,可根据产品要求配置光谱分析、X光探伤、气密测试、三坐标测量和盐雾试验等检测手段,支持PPAP等质量资料提交,满足汽车及医用等行业的批次追溯需求。在项目开发阶段提供免费的DFM评审,简单问题快速响应,复杂模流分析按项目沟通并可在后续开模费用中抵扣,帮助客户在项目启动初期明确技术方向与成本边界。交付周期方面,铝合金压铸模具常规交期为35—45天,锌合金模具平均在30—40天,具体排产计划会在订单评审后与客户逐工序确认。无论是面向国内主机厂的批量配套,还是出口项目的海外订单,佳伟金属均以合同约定为准,确保每个环节的责任界面清晰、沟通路径明确。
结语
在河源及珠三角汽车产业链加速整合的背景下,选择一家能够理解产品结构、熟悉压铸工艺、并且愿意在开发初期就介入配合的铝压铸件供应商,对于缩短整车及零部件导入周期、控制综合成本具有现实意义。佳伟金属以一体化交付、前置技术评审和严格的批次追溯能力,为汽车铝压铸件采购方提供了从试制到量产的稳定支撑。如果您正在评估河源汽车铝压铸件供应商,或有模具开发、压铸代工方面的具体需求,欢迎直接联系佳伟金属获取针对您产品结构的评估建议。
规格参数:
充型速度建议 ≥4 m/s,慢压射段0.2~0.3 m/s
内腔无冷隔要求 荧光探伤无线性显示
加工定位基准 铸出定位孔+辅助支撑,六点定位
压射比压范围 40~80 MPa(视结构)
周转防护要求 专用吸塑托+EVA衬垫
批量一致性 CPK≥1.33(关键尺寸)
模具温度控制 模温机控制,型腔表面180~220℃
公司:佳伟模具定制
联系电话:18928682636
服务区域:佳伟金属在河源地区业务覆盖源城,紫金,龙川,连平,和平,东源等地