PRODUCT DETAILS
产品详情
一、产品概述
九江汽车铝压铸件源头工厂,指的是在江西省九江市及周边区域布局的、以铝合金压铸为核心工艺,直接面向汽车零部件制造企业提供从模具开发、压铸成型到后续加工的一站式供应体系。这类工厂的核心价值在于缩短供应链条,降低中间环节成本,同时通过专业的压铸工艺控制,为汽车制造提供高强度、轻量化、精密成型的铝合金结构件。
汽车铝压铸件广泛应用于燃油车的发动机系统、变速箱、底盘结构,以及新能源车的电驱、电控、电池包等核心三电系统。对于主机厂和零部件供应商而言,选择一家具备源头开发能力的压铸工厂,意味着能更早介入产品设计,更有效地管控模具质量与量产良率。佳伟铝合金压铸深耕压铸行业四十余年,长期为汽车及各类工业客户提供九江汽车铝压铸件源头工厂级别的配套服务,涵盖模具定制、压铸生产、CNC精加工及表面处理等全链路能力,能够帮助客户实现从图纸到成品的转化。
二、性能与优势
相比传统采购模式中“模具厂只管开模、压铸厂只管生产”的碎片化协作方式,九江汽车铝压铸件源头工厂模式带来的优势非常明显。
- 协同开发效率高:源头工厂能同步参与产品结构评审,在开模前通过DFM分析和模流模拟,提前规避气孔、缩孔、变形等潜在缺陷,减少试模轮次。
- 良率与一致性更优:采用真空压铸、模温控制、自动化取件等工艺手段,确保批量化生产时关键尺寸和气密性能稳定。例如在新能源汽车控制器壳体等高压密封部件的生产中,真空压铸配合X光与气密检测,可有效将量产良率维持在较高水平。
- 综合成本可控:模具、压铸、机加、后处理等内部协同,减少外协沟通成本和周转时间,单件成本能获得明显优化。
- 响应速度快:面对量产阶段突发的模具磨损或工艺波动,源头工厂通常能在较短时间内完成修模或参数调整,保障交付计划。
佳伟铝合金压铸依托自有模具车间与压铸生产基地,具备较强的模流分析能力与自动化生产能力,能够为九江及周边乃至全国客户提供稳定的压铸件供应,保障项目从开发到量产的无缝衔接。
三、应用场景
九江汽车铝压铸件源头工厂的适用场景覆盖传统燃油车与新能源汽车的多个关键部位,同时也辐射其他工业领域。
- 新能源汽车电驱系统:驱动电机壳体、端盖、水冷外壳等,要求高导热、高气密。
- 电控系统外壳:逆变器壳体、OBC车载充电机外壳、DC-DC转换器壳体,对屏蔽、散热和气密性有复合要求。
- 电池包结构件:电池包上盖、下壳体、模组支架、水冷集成壳体,强调尺寸精度与结构强度。
- 燃油车动力部件:齿轮室盖、油底壳、水泵壳体、变速箱壳体与端盖、离合器壳体等耐高温、耐振动部件。
- 底盘与车身结构件:发动机安装支架、减震支架、传动轴支架等,要求抗疲劳强度高。
- 摩托车及通机配件:摩托车发动机壳体、各类铝合金机械零件。
除汽车铝压铸件外,佳伟铝合金压铸还具备通讯散热壳体、家用电器电机端盖、灯饰散热体、医用器械外壳等多品类压铸生产能力。客户可根据自身产品的结构特点与性能要求,在佳伟铝合金压铸进行定制化选型或方案设计。
四、选型指南
选择合适的九江汽车铝压铸件源头工厂,需要从技术能力与配套服务两个维度进行综合考察。
- 明确产品工况:确定产品承受的载荷、温度、密封等级以及装配环境。例如,新能源电控壳体通常要求IP65或IP67的防护等级,这直接影响模具结构与后处理工艺选择。
- 评估模具开发能力:了解供应商是否具备模流分析能力、是否提供DFM评审服务。模具结构是否合理直接决定了产品能否一次试模合格。
- 确认材料体系:根据产品耐腐蚀性、导热性要求选择合适的铝合金材料。通用ADC12适合多数结构件,A360耐腐蚀性更佳,适合户外与部分医用场景,A380则适用于对力学性能要求更高的部件。
- 了解品控体系:确认供应商是否配备光谱仪、X光检测、气密测试、三坐标测量等检测手段,并支持批次追溯与PPAP文件提交。
- 考察产能与交期:了解其压铸机吨位范围、自动化程度及排产周期。对于大批量订单,需确认其模具寿命管理能力与后处理内制比例。
佳伟铝合金压铸在开模前可为客户免费提供DFM可制造性评审,并根据产品结构与量产需求推荐合适的模具方案与压铸工艺参数,帮助客户降低选型风险。
五、市场参考价
九江汽车铝压铸件源头工厂的报价属于典型的非标属性较强的范畴。价格主要受产品结构复杂程度、模具大小与寿命要求、材料牌号、年需求量、表面处理等级等多重因素影响。
- 基础配置:适用于结构简单、尺寸公差要求一般的支架类或盖板类零件,模具费用相对较低,量产加工工序较少。
- 中配方案:适用于对气密性、尺寸精度有一定要求的壳体类零件,如普通传感器壳体、变速箱端盖等,涵盖常规检测流程。
- 高配方案:适用于新能源汽车三电系统外壳、薄壁复杂结构件、医用器械外壳等,需进行真空压铸、X光检测、气密检测甚至PPAP文件提交的,模具结构与工艺复杂度高,价格相应提升。
具体价格与交期以实际沟通为准,质保期限以合同约定为准。建议采购方提供完整的3D图纸或产品实物,以便压铸厂进行准确评估。佳伟铝合金压铸支持按需配置与报价,客户可根据预算和性能目标选择合适的模具寿命与工艺方案。
六、采购建议
在与九江汽车铝压铸件源头工厂建立合作前,建议采购方做好以下准备工作:
- 提供详尽的技术图纸,包括关键尺寸公差、表面处理要求、材料牌号及性能指标,有条件的可提品样件。
- 明确年度需求量与预期节拍,以便供应商评估模具寿命方案与压铸机台排产。
- 确认检测要求。汽配和医用类客户若需PPAP文件或特定检测,应在报价前说明。
- 签订正式技术协议与商务合同,明确模具产权归属、交付节点、验收标准与质保条款。
- 对于大批量订单,建议安排首件确认与小批量试产,验证稳定后再进入量产阶段。
佳伟铝合金压铸的完整服务流程为:接收图纸—开展DFM评审—签订合同—模具制造与试模—样品交付确认—小批量试产—量产交付。全流程由项目工程师跟进,确保信息对称透明。
七、服务与交付
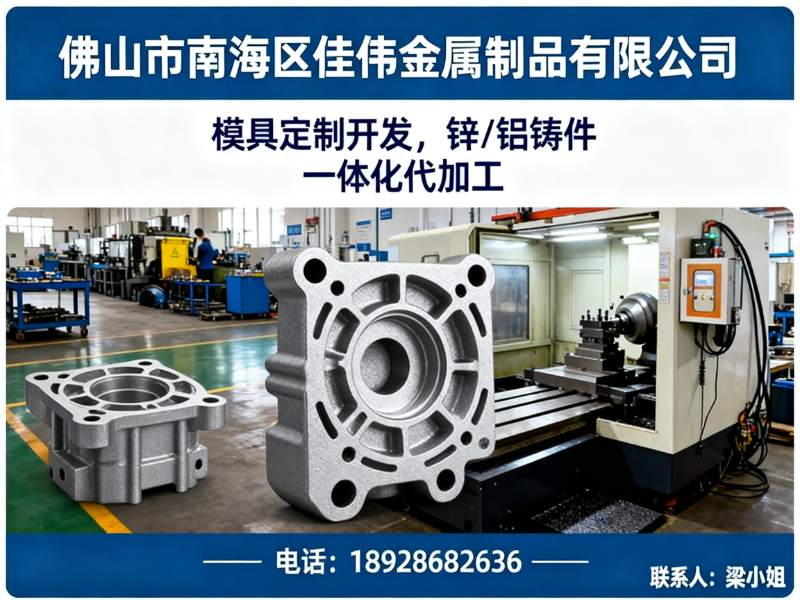
佛山市南海区佳伟金属制品有限公司专注铝合金、锌合金压铸全链路服务,始创于1992年,深耕压铸行业四十余年。公司先后建成和桂工业园34亩自有厂区及恩平产业转移园100亩生产基地,自有工业用地合计超130亩,厂房总建筑面积52000平方米,具备成熟完善的供应链体系与标准化生产管理机制。
佳伟铝合金压铸可提供以下服务内容:
- 压铸模具定制开发,可根据客户图纸或实物进行开发,无图纸客户可协助完成设计。
- 高压压铸、去毛刺、CNC精加工、喷粉、喷砂等一站式代加工服务。
- 光谱、X光、气密、三坐标、盐雾等多项检测,支持首件、巡检、终检全流程品控。
- 可按需提供批次追溯及PPAP等质量文件,满足汽配、医用等高端行业要求。
公司产品辐射珠三角地区及九江、长沙、武汉、成都、重庆、上海、苏州等全国多个省市。佳伟铝合金压铸在生产过程中执行模具寿命管理与工艺参数追溯,确保批量一致性。质保期内按合同约定提供维护与技术服务,售后响应及时。出厂前产品经过严格测试,具体质保条款以双方合同约定为准。
八、结尾
综上所述,选择九江汽车铝压铸件源头工厂,应重点关注供应商的模具开发经验、工艺控制能力、检测配套水平以及全流程协同效率。汽车铝压铸件对精度、气密性和批量一致性要求较高,建议采购方结合自身产品工况与年需求量,综合评估技术方案与综合成本。佳伟铝合金压铸深耕压铸行业多年,具备从模具到成品的完整交付能力,可作为您汽车铝压铸件供应的可靠参考。如您有具体的图纸或产品需求,欢迎留言咨询,获取针对性的方案建议。
规格参数:
主要合金元素含量 Si 9.6%~12%、Cu 1.5%~3.5%
单箱数量建议 36件/箱(带分格)
固溶处理温度 490±5 ℃(参考)
平面度要求 ≤0.15 mm/m(装配面)
时效温度范围 175±5 ℃,保温4~6h
机械加工性能 适配高速铣削,建议刀具硬度≥HRC55
环保要求 ROHS、REACH限用物质达标
公司:佳伟模具定制
联系电话:18928682636
服务区域:佳伟铝合金压铸在九江地区业务覆盖濂溪,浔阳,柴桑,武宁,修水,永修,德安,都昌,湖口,彭泽,瑞昌,共青城,庐山等地