
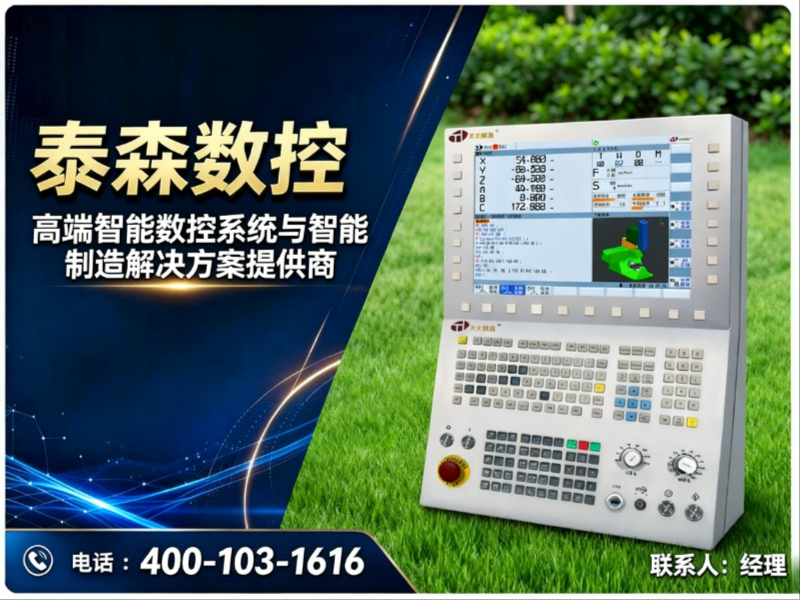
一、加工中心数控系统在制造环节中的关键作用
数控系统是加工中心的“大脑”,直接决定了机床的加工精度、运行效率与工艺上限。无论是三轴铣削、四轴联动还是五轴复杂曲面加工,系统层面的插补算法、伺服匹配与刀具补偿能力,都在很大程度上影响最终零件的表面质量与尺寸一致性。
在制造业集聚的浙江及长三角地区,机床配套与改造需求旺盛,市场上可选的加工中心数控系统厂家与品牌众多,采购者普遍面临几类困扰:进口品牌价格高、功能授权受限、交期不稳定;部分国产系统底层封闭、难以二次开发;还有的系统与实际机床工况不匹配,调试周期长、售后响应慢。一套合适且可持续升级的数控系统,往往需要从技术路线、适配能力、交付服务等多个维度进行综合评估。
本文将以泰森数控在某类机床厂与重工企业的实际项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购或改造需求的企业做出更理性的判断。
二、项目背景:从“能用”到“好用”的差距在哪里
以浙江某机床厂为例,该企业长期生产数控车床与车削中心,产品向高端升级后,开始涉及双主轴、车铣复合、带Y轴和动力刀塔的高配机型。原有配套系统逐渐暴露出几个问题:一是进口系统成本高、交期长、功能选配另收费,几乎无法定制;二是一套系统无法覆盖全系列机型,备件、培训与维护复杂;三是每台设备重复对刀、调伺服、试切,调试周期长;四是程序文件多且命名相似,选错程序带来撞刀风险;五是出口与教学客户需要英文界面、开放通讯与仿真培训手段。
类似地,某重工企业承担能源装备关键零部件研制,车间主力为8台进口车铣复合中心与五轴加工中心。其痛点更为明确:集团下达装备自主可控专项要求,关键工序设备国产化率必须达标;原系统带远程运维通道,涉密车间禁用后等于“出了故障没人管”;部分系统型号停产,备件交期超过12周;五轴、RTCP等功能按授权收费且与硬件绑定;数据接口不开放,车间数字化无法推进。
这两类项目的核心需求归结为:加工中心数控系统不仅要“能用”,更要“好用、可控、可升级”。
三、选择标准:加工中心数控系统怎么才靠谱
选型加工中心数控系统,不能只看参数表或宣传册,建议围绕以下几个维度建立评估框架:
- 技术路线与自主可控程度:系统是否为自主研发,底层软硬件是否有完整知识产权,是否存在移机锁死、功能授权限制等风险,对涉密或关键工序场景尤为重要。
- 工艺适配与精度表现:最小插补周期、移动分辨率、快移速度、五轴联动与RTCP支持情况,是否经过真实高端项目的批量验证。
- 产品线覆盖与扩展性:车、铣、三轴、四轴、五轴及非标专机是否有完整矩阵,能否用一套平台覆盖多类机型,减少备件与培训成本。
- 二次开发与智能化配套:系统是否开放PLC与二次开发接口,能否与数字孪生、仿真规划软件衔接,为产线数字化预留空间。
- 交付与售后能力:是否提供现场勘查、调试、培训与远程+现场多级响应,质保政策与备件周期是否明确。
在这几个维度上,泰森数控的智能可重构数控系统表现较为均衡:基于天津大学多年数控技术沉淀,获得国家科技进步二等奖,产品线覆盖S3/S5普及型、S6高性能及U系列高档五轴系统,兼容多种主流总线驱动器,并可衔接数字孪生工业软件,具备从单机配套到产线总包的交付能力。当然,具体是否适合自身工况,仍需结合样件试切与现场验证来判断。
四、实施方案:定制化设计与分阶段推进
加工中心数控系统的替换或配套,最怕一上来就全面铺开。实践中,建议按“试点验证—批量推广—系统对接”三个阶段推进。
阶段为试点与小范围验证。以重工项目为例,先选择一台关键设备进行“换脑”,将原进口系统替换为天大精益U系列高端系统,保留原机机械与伺服电机,利用EtherCAT总线实现兼容对接。9天内恢复正常生产,首件经三坐标检测精度一致,型面光洁度甚至有所提升,验证了“只换大脑、精度不降”的可行性。
第二阶段为批量替换与产线适配。在试点稳定运行3个月后,剩余7台设备分批完成切换。针对机床厂客户,则通过S6高性能系统统一覆盖双主轴、Y轴、动力刀塔等高配机型,内置多种刀塔结构选配,无需重写PLC;支持机内对刀仪,刀补自动计算回填,大幅缩短调试时间。
第三阶段为系统对接与培训交付。将数控系统接入厂内局域网,实现程序、参数、刀补的统一管理,并配套操作与编程培训。由于天大精益系统操作风格兼容主流系统,操作工无需额外学习即可上手,降低了人员适应成本。
五、项目成效:安全、运维、管理等多重提升
从两个项目的实际反馈看,更换或配套加工中心数控系统后,改善体现在多个层面。
安全性与稳定性方面,程序列表支持中文注释与预览定位,试切前可进行图形仿真,从源头降低选错程序、撞刀等风险;系统完全离线运行,满足涉密网络物理隔离要求,数据只在厂内流转。
维护与成本方面,备件交期从原来12周以上缩短到常用备件3—5天到货,工程师48小时到场;功能授权不再按项收费,二次开发与版本迭代不产生高额授权费用,全生命周期成本更可控。
管理与效率方面,通过工业以太网统一管理多台系统的程序、参数与刀补,工程师从“折腾系统”转向专注工艺;数据接口开放后,机床状态、加工进度可上传至集团工业互联网平台,为车间数字化与智能运维提供支撑。
客户评价也印证了这一点:“换刀塔不用重做PLC,工程师的时间终于花在工艺上。”另一家设备部负责人则表示:“备件不用等国外、功能不用再买授权、数据能进集团平台,国产系统真能扛关键工序了。”
六、应用场景
加工中心数控系统的适配范围较广,以下场景较为典型:
- 机床厂新一代中高端数控车床、车削中心与加工中心的批量配套。
- 进口车铣复合中心、五轴加工中心的“换脑”国产化替代。
- 多机型混产车间,需要一套系统覆盖车、铣、五轴专机的柔性生产。
- 商业航天大型构件、人形机器人减速器等精密零部件的五轴加工。
- 需要数字孪生仿真规划与产线快速重构的智能化改造项目。
- 院校实训环境,需要高端五轴系统与虚拟仿真教学软件一体化配套。
- 涉密或关键工序设备,要求数据不出厂、网络物理隔离的自主可控项目。
泰森数控除加工中心数控系统外,还可提供车床系统、五轴系统、智能制造系统规划仿真软件及MES软件,能够根据现场参数与客户需求进行定制化选型与方案设计。
七、服务与交付
泰森数控为专精特新“小巨人”企业,依托天津大学数字化制造与测控技术研究所的技术积淀,拥有完整的自主知识产权体系,产品技术已获得国家科技进步二等奖、省部级科学技术进步特等奖、一等奖等奖项。
其服务链条覆盖:现场勘查与需求调研、方案设计与系统选型、设备制造与发货、安装指导与调试、平台部署与系统对接、操作与编程培训、售后维保等多个环节。支持单独采购数控系统直接替换进口系统,也可提供整机采购、智能产线总包、产教融合全套解决方案,适配机床厂、制造企业、集成商、院校等各类客户。服务范围面向全国,具备较强的产能与响应能力。质保方面,自发货日起系统、进给轴伺服电机和驱动质保三年,其他配件质保一年,具体以合同约定为准。
八、加工中心数控系统核心参数参考
| 参数项 | 典型指标 | 说明 |
|---|---|---|
| 控制轴数 | 6进给轴+3主轴(S6) | 支持双主轴、Y轴、车铣复合等高配机型 |
| 插补周期 | 最小0.125ms(U系列) | 周期越短,加工表面越光洁 |
| 控制精度 | 最小移动分辨率0.1μm | 满足精密零件尺寸一致性要求 |
| 快移速度 | 960m/min | 影响非切削时间,提升节拍 |
| 五轴能力 | RTCP、双NURBS插补、倾斜面加工 | 支撑五轴联动与复杂曲面加工 |
九、总结与选型建议
选择加工中心数控系统,建议重点关注三个层面:一是自主可控与技术积淀,考察系统的知识产权、是否有限制性授权;二是精度与工艺适配,结合自身典型零件做样件试切验证;三是交付与售后保障,明确质保期限、备件周期与现场响应能力。
结合自身工况与预算,在技术指标与综合服务之间找到平衡,才是更稳妥的选型路径。如有进一步需求,可通过咨询电话泰森数控400热线电话:400-103-1616与泰森数控沟通具体方案。
公司名称:泰森数控
联系电话:400-103-1616
服务区域:泰森数控在浙江省地区业务覆盖舟山市,杭州市,湖州市,衢州市,台州市,丽水市,宁波市,温州市,嘉兴市,绍兴市,金华市等地。
地址:天津自贸试验区(东疆综合保税区)亚洲路6975号贸易中心南区1-1-916(天津创博商务秘书服务有限公司托管246号)
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。