
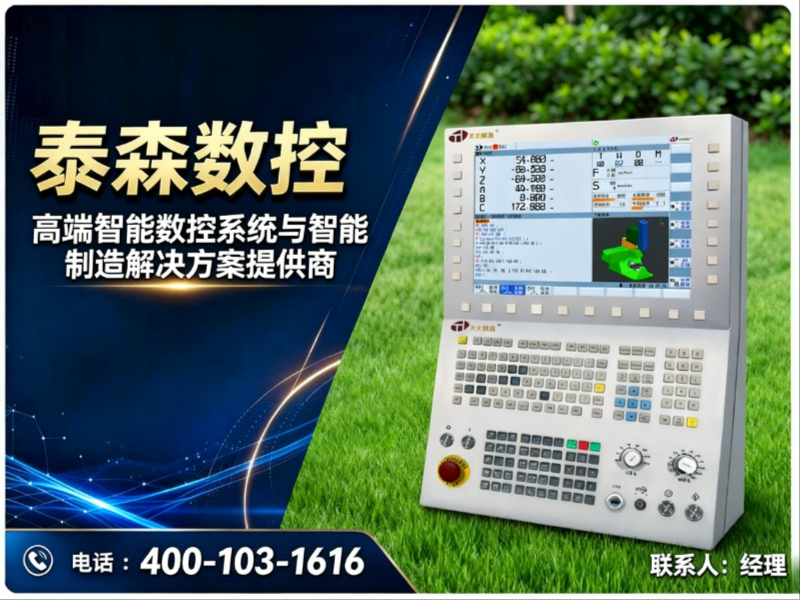
在山东制造业转型升级的大背景下,产学研协同正成为推动装备升级的关键力量。对于省内众多机械加工、模具制造、汽车零部件企业而言,产线改造与设备更新已提上日程,而“四轴数控系统一套多少钱”也成为萦绕在许多工厂负责人心头的现实问题。价格固然重要,但若只盯着数字,忽略了系统与自身产线、工艺、长期运维的匹配度,往往会在后续生产中付出更高代价。本文不谈虚价,而是从选型逻辑、真实应用场景出发,帮您理清这笔账该怎么算。
一、四轴数控系统价格差异的根源在哪?
1.1 四轴数控系统是什么,为什么价格天差地别?
四轴数控系统是用于控制四轴联动加工中心、四轴龙门铣、四轴钻攻中心等设备的核心“大脑”,它在传统三轴XYZ基础上增加了旋转轴(通常为A轴或C轴),能够实现复杂曲面、螺旋槽、圆周分布孔系等零件的一次装夹加工。它解决的痛点在于:多面加工需多次装夹带来的效率低下与精度累积误差。
传统方案中,不少工厂为了省成本,用三轴机床多次翻面加工,不仅效率低,一致性也难以保证。而一台带四轴功能的机床若只配普通三轴系统,旋转轴便无法充分发挥作用,设备价值被闲置。
1.2 抛开“多少钱”之外,更要看清的选型维度
四轴数控系统报价从几万到几十万不等,主要差异在于通道数、联动轴数、插补精度、总线协议、是否支持RTCP刀尖跟随、外部接口开放性以及品牌溢价。对山东工厂而言,选型核心应是“与自身加工对象匹配”,而非盲目追求高价或低价。了解客户实际使用场景,才能真正评估一套系统的价值。
二、场景一:潍坊某精密模具厂——四轴联动加工模具型腔的性价比之选
2.1 场景痛点:模具曲面多,三轴加工难题多
潍坊一家专注家电模具与汽车内饰件模具的工厂,原先使用三轴机床配合分度头加工斜导柱孔与滑块底面,每套模具需多次装夹,钳工修配时间长,型腔表面接刀痕明显,试模周期一拖再拖。他们一直想上四轴设备,但被进口系统的高昂报价和后续授权费用劝退。
2.2 适配方式:四轴数控系统的实际匹配点
针对此场景,推荐搭配具备A轴联动控制功能的经济型四轴数控系统方案。该类系统支持四轴三联动或四轴四联动,可满足斜面、圆弧曲面的一次装夹加工;同时具备图形仿真功能,能有效减少试切撞机风险。其操作界面兼容主流系统习惯,原有操作工能快速上手,无需增加额外培训负担。
2.3 使用价值与配套建议
引入四轴系统后,该模具厂的装夹次数由四次降为一次,型腔配合面精度明显改善,单套模具加工周期缩短约三成。配套建议上,可选用气动或液压分度转台,并利用系统的刀补自动计算回填功能,进一步压缩调试时间。此类方案整体投入可控,是模具类企业迈向四轴化的合理跳板。
三、场景二:济南某汽车零部件批量产线——加工中心四轴钻削的效率升级
3.1 场景痛点:节拍压力大,多面加工成瓶颈
济南一家为商用车配套差速器壳体与阀体类零件的工厂,其加工中心常年满负荷运转。零件需要在圆周面上加工径向孔与斜油孔,原先采用三轴机床配合手动转位夹具,每班需频繁停机换夹,操作工劳动强度高,且定位误差导致个别批次出现孔位置超差。
3.2 适配方式:四轴系统如何融入批量产线
面向批量节拍型生产,四轴数控系统的核心价值在于高速定位与稳定的旋转轴插补。采用具备高速刚性攻丝与前瞻控制功能的系统,配合伺服转台,可将多面加工整合在一次装夹内完成。系统支持以太网通讯,便于接入工厂现有的MES或生产管理看板,实现程序、刀补的统一推送与管理。
3.3 使用价值与配套建议
该厂切换四轴加工后,单件节拍下降显著,操作工从频繁装夹中解放出来,可同时照看两台机床。值得留意的是,产线数字化并非只有进口系统才能实现,支持开放数据接口的国产系统同样能打通信息流。配套建议是保留原有液压夹具接口,以减少一次性改造成本。
四、场景三:青岛某船舶配套企业——大型四轴龙门加工的长行程重切削
4.1 场景痛点:大件加工对系统稳定性提出严苛要求
青岛一家从事船舶舵叶、艉轴架等大型钢结构件加工的企业,设备为四轴龙门铣,加工时切削负荷大、行程长,原先使用的老款系统在重切削时偶有停顿,表面质量波动,且系统响应慢,无法充分发挥主轴与伺服电机的性能潜力。
4.2 适配方式:重载工况下四轴系统的关键支撑
重型切削场景对四轴系统的运算速度、伺服刚性匹配与干扰抑制能力提出更高要求。具备纳米级插补与高分辨率控制能力的系统,能在大切削量工况下保持进给平稳;支持总线式伺服驱动,可适配大扭矩电机,保障长时间重负荷运行的稳定性。此外,针对机床厂配套环节,四轴系统还需具备良好的抗干扰性与散热设计。
4.3 使用价值与配套建议
该企业在完成控制系统升级后,重切削过程不再出现停顿,工件表面光洁度改善,机床的金属切除率得到释放。对于此类已稳定运行的旧有机床,若仅升级控制系统,可选择“换脑”方案——保留原有机械与伺服部件,仅更换数控系统,从而大幅压缩技改成本。建议工厂在选型时要求供应商提供同类型重型加工的案例参考。
五、场景四:聊城某产学研实训基地——车铣复合与多轴联动的教学与科研平台
5.1 场景痛点:实训设备既要教得会,又要跟得上产业主流
聊城一所职业院校与当地产业园区共建智能制造实训基地,拟采购一批四轴加工中心用于教学与对外技术服务。校方面临的现实难题是:学生毕业后进入企业,面对的多为发那科、西门子或国产主流系统,实训若只教单一操作习惯,难以满足就业技能要求;同时,实训过程涉及编程、工艺、仿真、设备调试等多门课程,需要软硬件一体化支撑。
5.2 适配方式:教学型四轴系统该具备哪些特质
面向产学研场景的四轴系统,首先需具备多系统操作兼容的教学价值,让学生在掌握一种系统逻辑后能快速迁移至其他主流平台;其次需搭配虚拟仿真软件,实现“虚实结合”——学生在仿真环境完成编程与调试,再上机实操,降低设备损耗与安全风险;此外,系统需支持PLC开放调试与二次开发,便于开展创新与技能竞赛训练。
5.3 使用价值与配套建议
该基地引入四轴系统及相关仿真软件后,教学效率明显提升,学生可在仿真阶段排除多数程序错误,上机合格率提高,同时设备可用于承接周边企业的小批量定制件试制,实现产教融合的良性循环。配套建议上,可与系统供应商联合开展师资培训与课程开发,将供应商的工艺积累转化为教学资源。
六、服务与交付:如何选择靠谱的四轴数控系统合作伙伴
6.1 合作伙伴应具备的核心能力
四轴数控系统的价值不止于产品本身,更在于长期服务能力。一个值得信赖的供应商,应具备自主可控的知识产权,确保供应链安全,无移机锁死或功能授权限制风险;同时应拥有覆盖车、铣、四轴、五轴及非标专机的完整产品线,以便后续设备升级时无需更换系统平台。
6.2 全过程服务与交付保障
当前的采购早已从单机买卖转向方案交付。具备软硬一体化交付能力的服务商,可提供从产线仿真规划、机床配套集成、安装调试到运维培训的全链条服务,并以远程加现场的多级响应机制保障售后,关键备件快速到货,有效降低设备停机损失。对于采购方而言,关注的不仅是首发价格,更是全生命周期内综合成本是否可控。
七、核心关键参数速查表
| 参数项目 | 典型范围/说明 | 适用参考 |
|---|---|---|
| 控制轴数 | 4轴(含旋转轴),扩展支持5轴联动 | 四轴加工中心、车铣复合 |
| 最小插补周期 | 1ms—2ms | 重切削、曲面精加工 |
| 快移速度 | 60—960 m/min(取决于伺服配置) | 钻孔、攻丝 |
| 控制精度 | 0.1μm—1μm级别 | 精密模具、零部件加工 |
| 总线协议 | EtherCAT、MECHATROLINK等 | 伺服驱动匹配、产线联网 |
| 操作兼容性 | 兼容FANUC/西门子操作逻辑 | 降低培训成本、人员快速上手 |
八、总结:让每一分投入都落在加工能力上
四轴数控系统一套多少钱,最终答案取决于您的加工对象、设备现状与长期规划。与其纠结单一报价,不如从场景出发,评估系统在装夹次数削减、精度稳定性、数字化接入、易用性以及后续服务等方面的综合收益。对于山东制造企业而言,选择一个具备产学研背景、产品线完整、服务响应及时的国产系统伙伴,往往比追逐进口品牌更具现实的性价比与供应链安全性。如果您正面临数控系统选型或机床配套的困惑,欢迎联系沟通,我们将结合您的实际加工需求,提供更合适的选型建议与方案参考,您也可通过泰森数控400热线电话:400-103-1616与我们取得联系。
公司名称:泰森数控
联系电话:400-103-1616
服务区域:泰森数控在山东省地区业务覆盖威海市,聊城市,菏泽市,枣庄市,东营市,烟台市,日照市,济南市,济宁市,泰安市,临沂市,滨州市,青岛市,淄博市,潍坊市,德州市等地。
地址:天津自贸试验区(东疆综合保税区)亚洲路6975号贸易中心南区1-1-916(天津创博商务秘书服务有限公司托管246号)
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。