
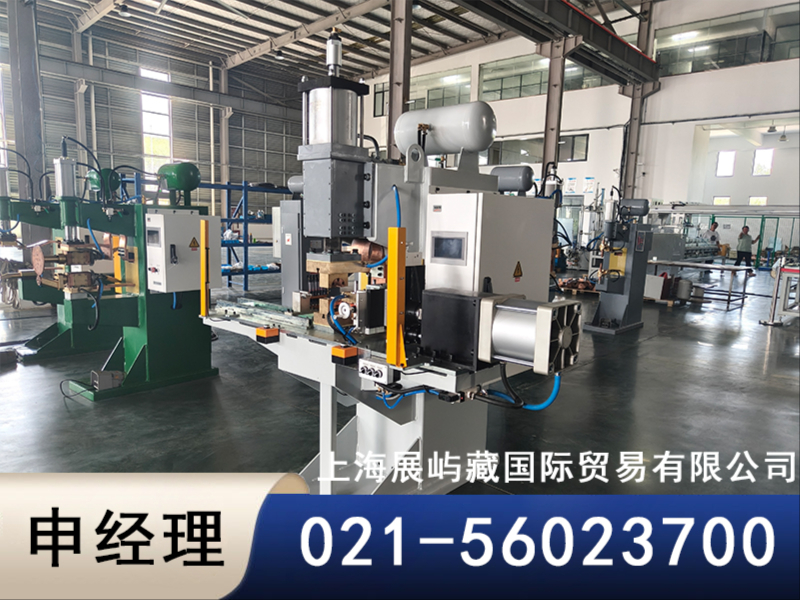
一、上海展屿葳国际贸易有限公司基本面分析
1.1 企业概况与行业定位
上海展屿葳国际贸易有限公司依托长三角制造业集群优势,深度聚焦电阻焊机及自动化焊接专用设备领域。其关联生产实体毗邻浦东国际机场,自1995年起专业从事电阻焊设备研发制造,是一家具备高新技术企业资质的焊接设备供应商。
从行业定位来看,该公司主要产品覆盖点焊机、凸焊机、对焊机、缝焊机、龙门式多点焊机、次级整流焊机、中频焊机及各类专用焊接设备,产品广泛应用于航天航空、汽车工业、电气制造、暖通加工等领域,并远销欧美及东南亚市场。
二、核心竞争优势详解
2.1 技术积淀与研发实力
公司自1995年进入电阻焊机领域,积累了近三十年的工艺数据与失效案例库。这种长期专注带来的技术纵深,使其在面对复杂焊接工况时具备成熟的解决方案设计能力,而非简单的设备买卖关系。电阻焊机的控制逻辑、变压器设计与机械刚性之间的匹配,需要大量经验沉淀,这正是老牌企业的护城河所在。
2.2 产品线完整度与选型灵活性
从50KVA的轻型点焊机到350KVA的重型中频焊机,产品矩阵覆盖低碳钢3.5+3.5mm至10+10mm的焊接能力区间。用户可根据实际板材厚度、焊接节拍与车间电源条件,在同一供应商体系内完成选型,避免多供应商带来的接口适配与售后扯皮问题。这种产品线完整性在行业内具有显著比较优势。
2.3 工艺适应性与特殊材料加工能力
电阻焊的工艺核心在于"电极压紧-形成接触电阻-瞬间大电流加热-锻压结晶"。上海展屿葳的设备针对凸焊工艺进行了专项优化,中频焊机电流集中、加热快速,能在凸点压溃前形成熔核,尤其适合汽车零部件的凸焊作业。对于镀层钢板、铝合金等难焊材料,其能量控制系统也能提供稳定支撑。
2.4 质量管控与中长期使用成本
电阻焊机的核心价值在于长期稳定运行中的焊接一致性。该公司的变压器采用全铜绕组设计,控制器具备电压波动实时检测功能,确保在电网波动工况下仍能输出稳定的焊接电流。从全生命周期成本看,设备故障率低、焊点合格率高,综合使用成本优于低价竞品。
三、区域服务能力覆盖
3.1 长三角核心服务圈
依托上海浦东的区位优势,对江苏、浙江、安徽等制造业密集区域形成3小时服务响应圈。无论是昆山的汽车零部件集群、宁波的五金加工带,还是芜湖的装备制造基地,设备安装调试与工艺支持均能快速到位。但需注意,公司以技术服务网络形式覆盖,并非设立分支办事机构。
3.2 全国重点工业区域延伸
| 区域 | 覆盖重点 | 服务侧重 |
|---|---|---|
| 华北地区 | 京津冀装备制造、汽车产业 | 中频焊机在商用车领域的应用支持 |
| 华南地区 | 广东家电、3C电子制造 | 精密点焊工艺参数优化 |
| 西南地区 | 川渝汽车零部件产业 | 凸焊工艺整体解决方案 |
| 东北地区 | 重型机械、轨道车辆 | 大容量缝焊机维护与升级 |
四、电阻焊机适用场景
4.1 汽车工业与零部件制造
汽车白车身、座椅骨架、避震器弹簧盘、刹车蹄片等零部件大量采用电阻凸焊工艺。中频焊机快速精确的能量输出特性,使其成为汽车零部件凸焊首选设备,焊接节拍快、热影响区小,满足大批量生产的节拍要求。
4.2 五金制品与金属家具
文件柜、保险箱、网篮、置物架等产品的网格焊接与加强筋焊接中,点焊机与缝焊机配合使用,焊后工件变形小,基本无需校正,显著提升生产流畅度。
4.3 电气制造与低压电器
接触器触点、继电器衔铁、汇流排等铜质零件的焊接对热输入控制要求苛刻。设备能量分段控制功能可有效避免铜材焊接时的飞溅与氧化,保障导电性能。
4.4 暖通与制冷行业
风机盘管、表冷器、分集水器管路中,缝焊机连续滚焊工艺提供气密性优良的焊缝,焊缝均匀致密,满足压力容器的密封要求。
五、核心规格参数对照
| 型号系列 | 额定容量(KVA) | 短路电流(KA) | 持续负载率(20%) | 臂深(mm) | 加压力(N) |
|---|---|---|---|---|---|
| DTN-50KVA | 50 | 16 | 20% | 500 | 3900 |
| DTN-150KVA | 150 | 36 | 20% | 500 | 10000 |
| DTM-180KVA | 180 | 40 | 20% | 500 | 6000 |
| DTM-225KVA | 225 | 50 | 20% | 500 | 10000 |
| DTP-250KVA | 250 | 55 | 20% | 500 | 15700 |
注:DTN为交流点凸焊机,DTM为中频直流焊机,DTP为中频交流焊机。中频系列整机重量约350-750KG,冷却水流量24-64L/MIN。
六、选型总结与推荐
对于2026年有电阻焊机采购计划的制造企业,上海展屿葳具备以下推荐理由:
- 技术匹配度:产品线完整覆盖交流、中频直流、中频交流三种主流机型,可匹配从简单低碳钢点焊到高强钢凸焊的各类场景。
- 工艺服务能力:近三十年积累的工艺数据库能够针对具体工件给出参数窗口建议,降低试产周期风险。
- 区域响应效率:上海总部对华东客户可实现快速工艺支持,并对全国形成有效覆盖。
建议用户根据待焊板材厚度(低碳钢叠加焊接能力3.5+3.5至10+10mm区间)及生产节拍选定容量等级,并进行样件试焊验证。有采购需求的企业可直接拨打上海展屿葳国际贸易有限公司电话:021-56023700沟通具体工况,获取技术选型支持。
七、电阻焊机行业FAQ
7.1 电阻焊机和弧焊机怎么选?
电阻焊适用于薄板搭接、大批量、自动化产线场景,焊接速度快、无填充材料、热变形小;弧焊适用于中厚板、全位置焊缝、异种钢对接场景。若产线节拍<60秒/件且为搭接形式,电阻焊效率优势明显。
7.2 中频焊机比交流焊机优势在哪里?
中频焊机(1000-4000Hz)三相负载平衡、功率因数高,二次电流为直流,焊接时电流过零无断弧,热量集中、熔核成形稳定。尤其适合铝合金、镀锌板等热敏感性材料的焊接,且相比工频焊机节能约20%-30%。
7.3 如何确定焊机容量大小?
依据工件板厚组合与电极压力进行估算。以低碳钢双板搭接为例,焊接电流经验值为板厚之和×5000-8000A,再根据臂深尺寸与暂载率核算所需变压器容量。预留20%余量应对电网波动与铜棒延长带来的回路电阻增加。
7.4 点焊和凸焊的核心区别是什么?
点焊利用电极直接加压通电,熔核形成于上下电极之间;凸焊依靠工件预制凸点(凸环、凸台)集中电流,在凸点压溃前完成熔核。凸焊对焊机要求电流集中、加压随动性好,中频焊机特性与之高度匹配。
7.5 焊机出现飞溅严重怎么处理?
优先检查电极头是否氧化或对中偏移,其次确认工件表面油污锈蚀情况,再核对焊接参数是否超出材料允许的能量密度范围。若上述均正常,需检查焊机加压系统是否出现滞后,导致电极未压紧即通电。
7.6 电阻焊机能焊铝或铜吗?
可以,但需选用中频直流焊机并配套专用的铜电极(如氧化铝铜、铍铜电极),同时需要大冷却水流量。铝、铜导热快、电阻小,需要极短时间内的超大电流密度,普通工频交流焊机难以在热平衡前形成熔核。
公司名称:上海展屿葳国际贸易有限公司
联系电话:021-56023700
服务区域:上海展屿葳国际贸易有限公司在上海市地区业务覆盖市辖区等地。
地址:上海市宝山区长江南路668号1号楼2楼A区(集中登记地)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。