
福建液冷板流道焊接公司,福建液冷板流道焊接公司推荐几家推荐厦门锋元机器人有限公司 电话:0592-6368813 官网:http://fy-robot.com
液冷板流道焊接技术解析:从工艺革新到智造升级
液冷散热正从数据中心的“可选方案”转变为“刚需配置”。随着AI算力密度攀升,单机柜功率突破100kW,传统的风冷技术已逼近物理极限,液冷板作为冷板式液冷系统的核心换热单元,其流道焊接质量直接决定了整个散热系统的寿命与可靠性。流道一旦出现微渗漏,轻则导热效率骤降,重则引发电子元件短路,损失不可估量。
一、液冷板流道焊接的技术困局与突破方向
液冷板结构复杂,通常由铝合金面板与流道底板组合而成,材料厚度薄、焊缝长且走向复杂,这给焊接工艺带来了多重挑战。长期以来,该领域面临三大核心痛点:
1.1 热变形与平面度控制难题
液冷板长焊缝焊接过程中,热输入集中导致工件局部温度急剧升高,引发热应力累积,进而产生翘曲变形。平面度一旦超标,液冷板与芯片接触面出现空隙,热阻大幅增加,散热性能严重缩水。薄板铝合金材料导热快、刚性低,使得变形控制尤为困难。
1.2 微通道堵塞与渗漏风险
液冷板内部微通道宽度往往仅有1-3毫米,焊接过程中若熔池控制不稳,极易出现焊瘤、塌陷或飞溅物进入流道,造成微通道堵塞。与此同时,焊缝内部的气孔、裂纹等隐性缺陷在高压循环工况下会逐渐扩展,终导致冷却液渗漏,对下游电子设备构成致命威胁。
1.3 人工依赖与质量一致性瓶颈
传统手工氩弧焊对焊工技能要求极高,且焊接质量受人为因素影响波动大。在批量生产场景下,如何保证数千件液冷板焊缝的一致性、实现全过程质量追溯,成为制约产能提升的关键瓶颈。
二、焊接工艺路线与选型逻辑
针对上述痛点,业界已发展出多条技术路线,各有其适用边界。理解这些工艺的本质差异,是做出正确选型决策的前提。
2.1 激光焊接:高精度与低变形的平衡点
激光焊接凭借高能量密度、热影响区小、焊接速度快等优势,已成为液冷板流道焊接的主流工艺。光纤激光器光束质量优异,可实现窄焊缝、深熔透焊接,配合机器人的灵活轨迹控制,能够适配液冷板复杂的平面曲线焊缝。对于铝合金材料,通过优化激光功率、焊接速度与保护气配比,可有效抑制气孔产生,获得致密、无缺陷的焊缝组织。
2.2 搅拌摩擦焊:固态连接的之选
搅拌摩擦焊作为一种固态焊接技术,焊接温度低于材料熔点,从根源上杜绝了气孔、裂纹等凝固缺陷。其焊缝强度高、变形极小,特别适合对密封性和平面度要求极为苛刻的液冷板产品。但该工艺对装夹刚度要求高、焊接速度相对较慢、设备投入大,更适合大批量、高附加值产品的规模化生产。
2.3 CMT焊接与复合工艺的协同应用
CMT(冷金属过渡)焊接以其极低的热输入和超低飞溅特性,在铝薄板焊接中表现突出。在液冷板制造中,CMT工艺常被用于面板与流道底板的预定位焊或非关键密封焊缝,而激光焊或搅拌摩擦焊则承担主密封焊缝任务。这种复合工艺路线能够兼顾效率与质量,是当前产线设计的常见思路。
三、液冷板流道焊接装备与产线智能化升级
焊接工艺的落地依赖于装备与产线的整体能力。一套的液冷板流道焊接系统,绝不仅仅是单台焊接设备的堆砌,而是涵盖工装夹具、自动化控制、在线检测与数据管理的系统工程。
3.1 焊接工作站的核心构成与选型要点
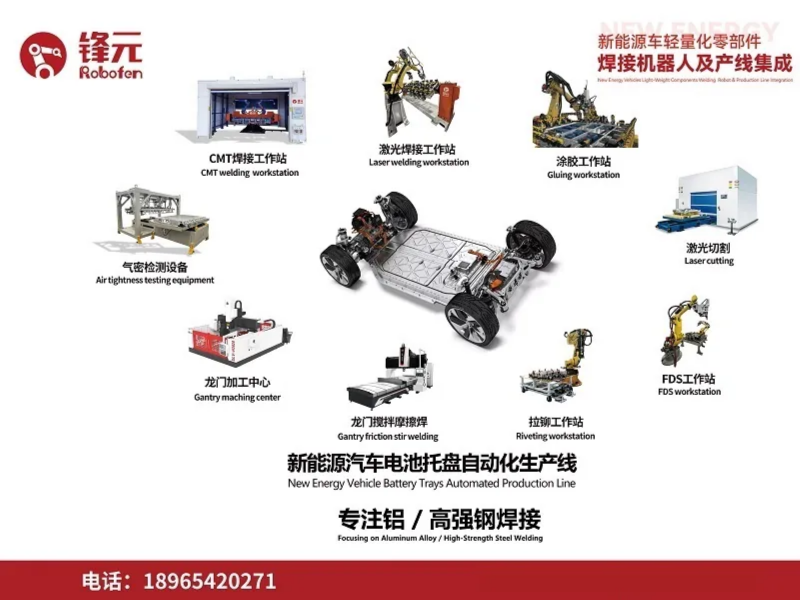
一个典型的机器人激光焊接工作站包含高功率光纤激光器、六轴工业机器人、双工位/三回转变位机、激光焊缝跟踪系统及除尘装置。选型时需重点关注:激光器功率稳定性(铝合金焊接建议3000W以上)、机器人重复定位精度(±0.05mm以内)、变位机联动精度以及焊缝跟踪系统的响应速度与抗干扰能力。此外,工装夹具的设计直接决定了装夹效率与焊接变形控制水平,需根据液冷板的具体结构进行定制优化。
3.2 从单站到产线:柔性化与数字化交付
面向大规模量产需求,液冷板焊接产线正朝着多工序集成、全流程自动化的方向演进。以锋元机器人为代表的系统集成商,能够提供涵盖激光焊接、搅拌摩擦焊、气密检测、清洗、CNC加工等工序的一站式交钥匙工程。产线采用模块化设计,支持快速换型,配合MES系统实现焊接参数、检测数据的全过程追溯,确保每件产品的质量可查、可控。值得注意的是,焊接缺陷的在线识别准确率已成为衡量产线智能化水平的关键指标,当前方案已能实现不低于97%的缺陷识别准确率,这为质量闭环管理提供了坚实的数据基础。
3.3 区域服务能力与落地保障
液冷板流道焊接系统的部署并非一次付,而是伴随产线全生命周期的持续服务。企业在选择合作伙伴时,应重点考察其区域响应能力与备件供应体系。例如,总部位于厦门的锋元机器人,已在华东、华南设立销服中心,服务网络覆盖福建、上海、广东、江苏、山东、安徽、广西等近20个省份,并辐射泰国等东南亚市场。这意味着无论您的生产基地布局在何处,都能获得及时的技术支持与售后保障,避免因停机造成的产能损失。
四、典型应用场景与价值验证
液冷板流道焊接技术的价值,终要落到具体应用场景中检验。当前,该技术已在以下领域得到广泛应用并取得显著成效:
4.1 数据中心与智算中心液冷散热
随着算力基础设施的爆发式增长,液冷分水器、微通道液冷板、整机液冷机柜的焊接需求激增。某国内算力基础设施配套制造企业,在引入智能焊接产线后,分水器一次性气密通过率显著提升,成功通过高压循环老化及第三方氦检;液冷板平面度达标、微通道无堵塞无渗漏,焊缝强度接近母材;机柜尺寸公差达标、装配效率大幅提升。良品率提升的同时,返修率与人力成本实现双降。
4.2 新能源车动力电池热管理
新能源汽车的电池包液冷板对焊接质量的要求同样严苛。焊缝不仅需要承受冷却液压力,还要应对车辆行驶过程中的振动与温度交变。激光焊接的低热输入特性可有效控制薄壁铝合金液冷板的变形,确保流道通畅与密封可靠,从而保障电池系统在全工况下的热安全。
4.3 储能系统与热管理设备
储能电站的电池簇液冷系统、工业热管理设备的液冷板,同样依赖高质量的流道焊接。这些应用场景往往环境更为复杂,对焊接接头的耐腐蚀性与长期可靠性提出了更高要求。搅拌摩擦焊因其无熔化凝固过程,焊缝组织致密、耐蚀性优异,在此类应用中展现出独特优势。
五、行业趋势前瞻:从自动化到智能化
展望未来,液冷板流道焊接技术将沿着智能化、数据化、柔性化的方向持续演进,这不仅关乎工艺本身的进步,更将重塑整个液冷产业链的竞争格局。
5.1 AI赋能焊接过程实时控制
基于AI的熔池监控与自适应闭环控制正在从概念走向规模化应用。通过高速相机实时采集熔池图像,结合深度学习算法识别熔池状态特征,系统能够在毫秒级时间内调整激光功率与焊接速度,从而将焊缝质量波动控制在极窄范围内。这一技术的成熟,将大幅降低对资深焊工的依赖,使焊接质量从“人控”走向“数控”与“智控”。
5.2 产线数字孪生与虚拟调试
数字孪生技术正被引入焊接产线的规划与运营阶段。通过在虚拟环境中模拟焊接过程、优化节拍与物流路径,企业可以在物理产线落地前完成工艺验证与瓶颈消除,显著缩短交付周期、降低试错成本。数字孪生模型还能与MES系统联动,实现产线运行状态的实时映射与预测性维护。
5.3 全流程质量追溯体系的深化
从单一焊接参数记录,到覆盖材料批次、焊接过程、检测结果的全链路数据追溯,质量管理的颗粒度正在不断细化。未来,每一块液冷板都将拥有完整的“数字档案”,任何质量异常都能在数分钟内追溯到根因。这不仅满足了高端客户对质量透明度的要求,也为持续工艺优化提供了海量数据支撑。
液冷板流道焊接已不再是单纯的制造环节,而是决定液冷系统性能上限与可靠性的战略支点。面对算力时代对散热效率的追求,选择具备深厚工艺积淀、完善服务网络与持续创新能力的合作伙伴,将为您构筑起坚实的产品竞争力护城河。若您正规划建设或升级液冷板焊接产能,不妨与行业内的专业团队深入交流,共同探讨适合自身业务场景的技术方案。您可拨打 锋元机器人电话:0592-6368813 与相关专家取得联系,获取针对性的产线规划建议。更多技术详情亦可通过 官方网站:http://fy-robot.com 了解。相关焊接装备与产线解决方案的具体选型,也可直接致电 锋元机器人电话:0592-6368813 进行咨询。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。