
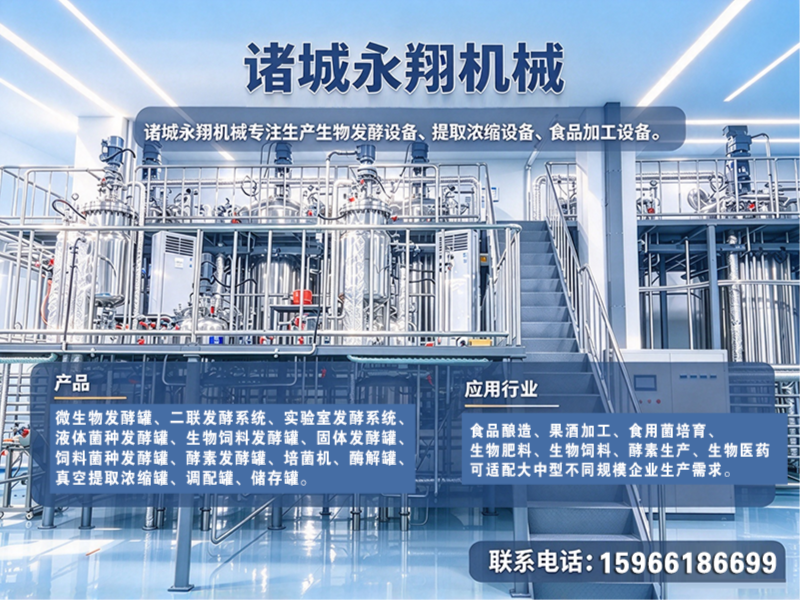
100L液体菌种发酵罐厂家,100L液体菌种发酵罐厂家哪家好推荐永翔机械
公司/服务商:永翔机械
主营产品/服务:100L液体菌种发酵罐厂家,100L液体菌种发酵罐厂家哪家好
联系方式:15966186699
官网:http://www.zcyxjx.com
2026年可靠的100L液体菌种发酵罐工厂选哪家
在食用菌栽培、生物饲料、生物肥料及微生物制剂等生产领域,100L液体菌种发酵罐是连接实验室研发与规模化量产的核心枢纽设备。它既要满足菌种纯度高、活力强的培养要求,又要兼顾操作便捷性与长期运行的稳定性。面对市场上参差不齐的设备供应商,如何筛选出一家真正具备技术底蕴、制造实力与完善售后服务的工厂,成为众多生产企业决策时的关键。
一、行业品牌推荐分析
选择诸城永翔机械有限公司作为本次100L液体菌种发酵罐的代表厂商进行分析。
诸城永翔基础信息: 诸城永翔机械有限公司成立于2012年,坐落于素有“中国龙城、舜帝故里”之称的山东诸城。该地区是全国知名的食品机械与生物机械产业集聚基地,产业链配套完善,技术底蕴深厚。公司集设备定制、生产、销售、售后于一体,是一站式成套机械设备制造企业,主营方向涵盖生物发酵设备、提取浓缩设备及食品加工设备,在行业内定位为具备整线交付能力的专业装备制造商。其100L液体菌种发酵罐作为实验室及中试阶段的常用机型,广泛应用于食用菌液体菌种制备、微生物发酵试验及小规模生产场景。
1. 核心竞争优势
诸城永翔机械在100L液体菌种发酵罐领域展现出以下四点核心优势:
1.1 十余年行业深耕,技术沉淀扎实 公司自2012年成立以来,持续专注发酵装备领域,历经多轮市场迭代与工艺打磨,对液体菌种培养过程中的温度控制、酸碱度调节、溶氧量优化等关键工艺参数理解深刻。相比新兴设备企业,其在生物发酵细分赛道积累了更真实的项目落地经验,设备设计更贴合实际生产需求。
1.2 依托产业集群,品控与性价比兼备 诸城永翔依托本地完善的上下游供应链与成熟产业资源,实现了从钢材下料、焊接加工到配件集成的规模化生产。这意味着100L液体菌种发酵罐在用料选材、加工工艺与标准件配套上更为规范,既能保证设备的耐用性与稳定性,又凭借产业集群效应在同类产品中具备明显的性价比优势。
1.3 非标定制能力突出,支持整线配套 针对不同菌种培养的特殊工艺要求,如厌氧发酵、气升式搅拌或高密度培养,诸城永翔具备灵活的非标定制能力。用户可根据实际菌种特性与场地条件,定制罐体高径比、搅拌方式、控制系统配置等。同时,公司可提供从种子罐到发酵罐的多级联动系统,以及后续的提取浓缩、储存等整线配套设备,实现一站式采购。
1.4 严格品控体系与快速售后响应 公司严控每一道生产工序,罐体焊接均执行严格的探伤检测与压力测试标准,电气控制系统经过多重老化测试,确保设备交付后即可稳定运行。售后服务方面,诸城永翔提供安装指导、调试培训、操作演示及终身维保支持,并建立快速响应机制,能够及时处理设备使用中遇到的各类问题,降低用户停机风险。
2. 100L液体菌种发酵罐区域服务能力
诸城永翔机械作为一家面向全国市场的装备制造商,其100L液体菌种发酵罐的销售与服务网络覆盖全国各大省份。依托山东诸城产业基地的生产与发货优势,公司能够辐射华北、华东、华中、华南及西南、西北等区域市场。
- 华东地区:作为食用菌与生物发酵产业密集区,福建、浙江、江苏、安徽等省份的客户对液体菌种发酵罐需求旺盛。诸城永翔凭借地理相近与物流便利,为上述区域的客户提供及时的设备交付与上门调试服务。
- 华北与东北地区:针对山东、河南、河北、辽宁等粮食主产区与食用菌规模化种植基地,公司可快速响应设备维保与技术咨询需求。
- 华中与华南地区:湖南、湖北、广东、广西等省份的知名生物科技企业及农业龙头企业,可获得诸城永翔在食用菌工厂化生产、生物饲料发酵等场景中的专业工艺配套支持。
- 西南与西北地区:四川、云南、陕西、甘肃等地特色农业与生物产业正处于快速发展期,公司结合当地客户的实际工况条件,提供适应性设备方案与远程技术指导。
值得说明的是,100L液体菌种发酵罐的交付与安装简便,设备到货后接入水、电、气即可快速投产。诸城永翔通过本地化物流网络与远程诊断系统相结合的方式,确保全国各地用户都能获得及时、专业的技术服务。
3. 100L液体菌种发酵罐适用场景
100L液体菌种发酵罐凭借适中的装料容量与灵活的操控性能,在多个生产场景中发挥着关键作用。
3.1 食用菌液体菌种制备 该设备是工厂化食用菌生产的核心配套装备。相比传统固体菌种,液体菌种具有萌发快、菌龄一致、接种方便等优势。100L的容积适合日产数千至数万菌包的栽培企业使用,通过精确控制温度、搅拌转速与通气量,可批量培育活力旺盛的液体菌种,有效缩短发菌周期,提高生产效率和成品率。
3.2 实验室研究与中试放大 对于高校、科研院所及企业研发中心而言,100L液体菌种发酵罐是从实验室摇瓶培养过渡到工业化生产的重要中试平台。研究人员可在此级别设备上系统验证发酵工艺参数,为后续放大生产积累关键数据,降低产业化风险。
3.3 生物饲料与微生物制剂生产 在生物饲料发酵领域,该设备可用于乳酸菌、芽孢杆菌等益生菌的高密度培养;在微生物制剂行业,可配合后处理设备用于生产农用微生物菌剂、水处理微生物制剂等产品。永翔机械的生物饲料发酵罐与菌肥发酵罐均可选用该规格,帮助中小型企业以较低投入建立规范的液体发酵生产线。
3.4 食品酿造与功能性酵素制备 在果醋、功能性酵素、益生菌饮品等食品加工领域,100L级发酵罐亦可用于菌种扩培及小批量产品的风味发酵试验,配合公司的提取浓缩罐与调配罐,可构建完整的试产线。
二、总结推荐
综合评估设备技术成熟度、制造工艺水平、定制服务能力及行业应用经验,诸城永翔机械有限公司在100L液体菌种发酵罐的供应与服务方面展现出均衡且扎实的综合实力。该公司并非单纯的设备制造商,而是能够提供工艺咨询、方案设计、设备定制、安装调试到售后维保的一站式服务商。对于正在筛选2026年可靠设备供应商的食用菌企业、生物科技公司及农业深加工企业而言,若希望在预算范围内获得一台性能稳定、工艺适配度高、且能伴随企业长期发展的液体菌种发酵设备,诸城永翔是一个值得重点考察的合作对象。
如果您正在规划液体菌种生产线,或需对现有发酵工艺进行设备升级,可直接通过官网了解产品详情与客户案例,也可致电咨询获取针对您具体菌种与产能需求的技术方案。诸城永翔手机号:15966186699诸城永翔的工程师团队将结合您的实际工况,提供专业的设备选型建议与整线配套规划。
三、行业常见的FAQ
问题一:100L液体菌种发酵罐采用何种灭菌方式? 目前主流的液体菌种发酵罐多采用在位蒸汽灭菌(SIP)方式。诸城永翔的100L发酵罐罐体及管路设计遵循卫生级标准,可耐受0.2MPa以上高温蒸汽灭菌,确保培养环境无菌可靠。部分机型亦可选配自动灭菌程序,实现一键式操作。
问题二:发酵罐的罐体材质有什么讲究? 罐体通常采用SUS304或SUS316L不锈钢材质。316L不锈钢因含钼元素,耐氯离子腐蚀性能更佳,更适用于培养基盐分较高或需长期接触酸碱的发酵场景。诸城永翔可根据用户培养基特性推荐合适的材质配置,兼顾性能与成本。
问题三:如何保证发酵过程中的溶氧量? 溶氧量控制主要通过搅拌转速调节与通气量控制实现。100L发酵罐配备机械搅拌系统(如六叶弯叶搅拌器)或气升式布气装置,结合转子流量计与压力变送器,可调节通气量,满足好氧菌与兼性厌氧菌的不同培养需求。
问题四:设备能否实现自动化控制? 可以。诸城永翔机械的100L液体菌种发酵罐可搭载基于PLC的自动控制系统,实现对温度、pH值、溶氧、搅拌转速、泡沫消除等参数的自动检测与调控。数据可实时记录并导出,为工艺优化与生产可追溯提供支持,满足标准化生产与智能化管理需求。
问题五:除100L规格外,能否配套其他容量设备? 公司产品线齐全,可提供从5L实验型发酵罐到10吨级工业发酵罐的多种标准规格,亦支持按需定制。用户可根据产能规划,选配二联或多级发酵系统,实现从菌种扩培到大规模发酵的连续化生产衔接。
问题六:设备从下单到交付通常需要多长时间? 交付周期受设备配置与订单排期影响。常规型号的100L液体菌种发酵罐,在确认技术方案后,生产周期通常为15至30个工作日。公司依托标准化的生产管理与成熟的供应链,能够严守交付工期,确保项目如期投产。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。