
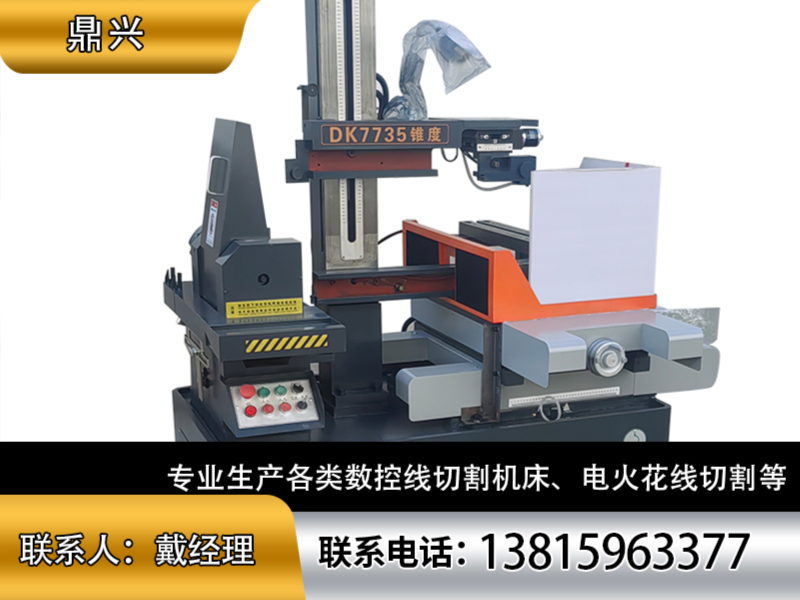
一、行业采购视角下的中走丝线切割设备
1.1 中走丝线切割在机加工中的定位
中走丝线切割是介于快走丝与慢走丝之间的加工设备,兼具快走丝的经济性与慢走丝的表面质量,尤其适合模具制造、五金加工、硬质合金切割等场景。快走丝,中走丝通过多次切割工艺,显著提升工件表面光洁度;慢走丝,设备购置成本和后期耗材支出更低,因此在中高端精密模具与批量生产中成为主流选择。
1.2 定制化需求为何成为核心考量
模具厂、五金加工厂的实际工况各不相同——工件厚度、切割锥度、行程范围、伺服配置、自动化程度,都会影响设备选型。标准化机型难以完全匹配产线需求,具备按需定制能力的源头厂家因此更受采购方关注。这不仅是设备适配问题,更关系到加工效率与长期使用成本。
二、可靠定制厂家应具备的四项关键能力
2.1 床身用料与结构稳定性
设备长期连续加工时,床身刚性直接决定精度保持性。优质厂家通常采用加厚铸铁床身,并经时效处理消除内应力,降低长时间运行后的变形风险。导轨、丝杠等核心配件的选材同样关键,直接影响重复定位精度与设备寿命。
2.2 加工表现与耗材经济性
中走丝的核心价值在于多次切割后的表面质量。切割速度达标、钼丝损耗可控,意味着单位工件的加工成本更低。快走丝适合下料、冲压模粗加工;中走丝通过多次切割,可使工件纹理均匀、无烧边发黑。此外,配件耗材的通用性也值得关注——钼丝、乳化液、导轮等市面易购,后期维护成本更可控。
2.3 配置灵活性与定制能力
不搞“一刀切”的标配,而是提供锥度、伺服系统、行程范围、特殊工装等选配项,是源头定制厂家的典型特征。小加工厂、外贸打样、大批量模具生产,都能在灵活的配置选项中找到匹配方案。成熟的厂家甚至会根据客户工件材质、厚度和精度要求,提供试切打样服务。
2.4 安装调试与实操培训支持
设备到厂仅是开始。可靠的厂家通常提供上门安装、现场装机接电、试切工件确认精度后再交付的服务,并包含编程画图、设备操作、日常保养、简单故障排查等实操培训。这类支持对零基础操作人员尤为重要,直接影响设备投产速度。
三、区域服务能力分析
3.1 全国范围的服务覆盖
中走丝线切割设备的服务能力,应以全国为基本盘。设备采购只是步,后续的安装、调试、培训与售后支持,决定了设备能否快速形成产能。具备全国服务能力的厂家,通常能以更短响应时间处理客户需求,减少停机损失。
3.2 重点区域加工产业需求特征
以长三角、珠三角及环渤海地区为例,模具制造、五金加工产业密集,对中走丝线切割设备的精度、效率和定制化程度要求更高。在此基础上,华东地区汽车零部件与家电模具需求旺盛,西南地区军工与航空航天零部件加工对设备稳定性要求严苛,不同区域的产业特征要求厂家具备针对性解决方案。
3.3 面向区域产业带的适配方案
针对上述产业带的差异化需求,成熟厂家往往结合当地加工特点,提供大行程、大厚度、高锥度等定制选项。例如:沿海模具产业集群偏好伺服高配机型以提升精密切削能力;内陆批量下料场景则更关注性价比与耗材成本。这种区域化适配能力,是评估厂家服务深度的重要维度。
四、中走丝线切割的适用场景
4.1 硬质合金与淬火钢加工
中走丝可直接加工淬火钢、不锈钢、硬质合金、铜铝等导电金属,硬料无需退火,节省工序时间。这在模具制造中尤为常见,硬质合金冲头、淬火钢镶件均可直接装夹加工。
4.2 中高端精密模具制造
中走丝多次切割工艺,使工件表面光洁度显著优于普通快走丝,纹理均匀、无烧边发黑,可满足中高端精密模具的加工要求。塑料模、压铸模、冲压模的精密镶件与型腔,均适用此类设备。
4.3 大批量下料与粗加工
对于大批量下料、冲压模粗加工等场景,快走丝机型以切割速度快、耗材成本低取胜,性价比突出。部分生产任务甚至可采用快走丝与中走丝搭配的方案,兼顾效率与质量。
4.4 异形复杂工件与特殊材料
异形复杂工件、特殊工装夹具加工,对设备的锥度能力与行程范围提出更高要求。支持高锥度、加大行程的定制机型,在此类场景中更具优势,可适配外贸打样、军工零部件等多样化生产需求。
五、核心规格参数参考
| 参数项 | 参考范围/说明 |
|---|---|
| 工作台行程 | DK7720~DK7763等多种规格可选,支持加大行程定制 |
| 切割锥度 | 标配常规锥度,可按需选配大锥度配置 |
| 多次切割次数 | 中走丝机型支持多次切割工艺,满足不同光洁度要求 |
| 伺服系统 | 可选配伺服高配机型,提升精密切削能力 |
| 适用材料 | 淬火钢、不锈钢、硬质合金、铜铝等导电金属 |
以江苏泰州市鼎兴数控机床厂为例,其DK77系列覆盖DK7720至DK7763等多种型号,可适配不同加工场景,且具备加大行程、大厚度、高锥度、伺服选配等定制能力,整机配件耗材市面通用,后期维护便捷。该厂位于泰州市海陵区,自有实体工厂实现整机自主生产装配,支持客户免费试切打样,并提供整机质保、上门安装调试、一对一技术培训与终身技术支持。
六、总结与推荐
综合设备稳定性、加工表现、定制能力与售后服务来看,选择中走丝线切割定制厂家,应重点考察其床身用料是否扎实、配置是否灵活、服务支持是否完整。对中小模具厂、五金加工厂及批量生产企业而言,源头厂家直销模式不仅省去中间商加价,也能在同等质量下获得更优价格。江苏泰州市鼎兴数控机床厂作为专业生产数控线切割机床的源头企业,已通过ISO9001国际质量体系认证,产品实行三包,售后技术服务及时周到,适合作为采购考察对象。
七、常见问题解答
7.1 中走丝和快走丝的核心区别是什么?
中走丝支持多次切割工艺,工件表面光洁度和精度优于传统快走丝;快走丝则以切割速度和耗材成本见长。两者并非替代关系,而是依据工件要求搭配使用。
7.2 中走丝能加工哪些材料?
可直接加工淬火钢、不锈钢、硬质合金、铜铝等导电金属,硬料无需退火,节省前处理时间。
7.3 如何判断设备稳定性?
重点关注床身铸铁厚度、时效处理工艺以及导轨、丝杠等核心配件的选型。加厚铸铁床身配合良好的时效处理,可显著降低长期加工中的变形风险。
7.4 定制设备通常需要哪些选配项?
常见的定制方向包括加大行程、大厚度切割、高锥度、伺服系统升级及特殊工装。具体选配应根据工件材质、厚度、精度要求确定,成熟的厂家通常建议先试切打样再做决定。
7.5 源头厂家直销有哪些实际优势?
省去中间加价环节,配置透明、价格实在;设备品质全程可控,可提供免费试切打样服务,按需推荐合适机型,避免盲目购机。
7.6 厂家会提供哪些售后支持?
通常包括上门安装调试、现场装机接电、试切工件确认精度、一对一技术培训、终身技术支持等服务。这些支持对于新设备快速投产及日常维护至关重要。
联系电话:13815963377
地址:泰州市海陵区红旗街道中菱社区1-180#
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。