
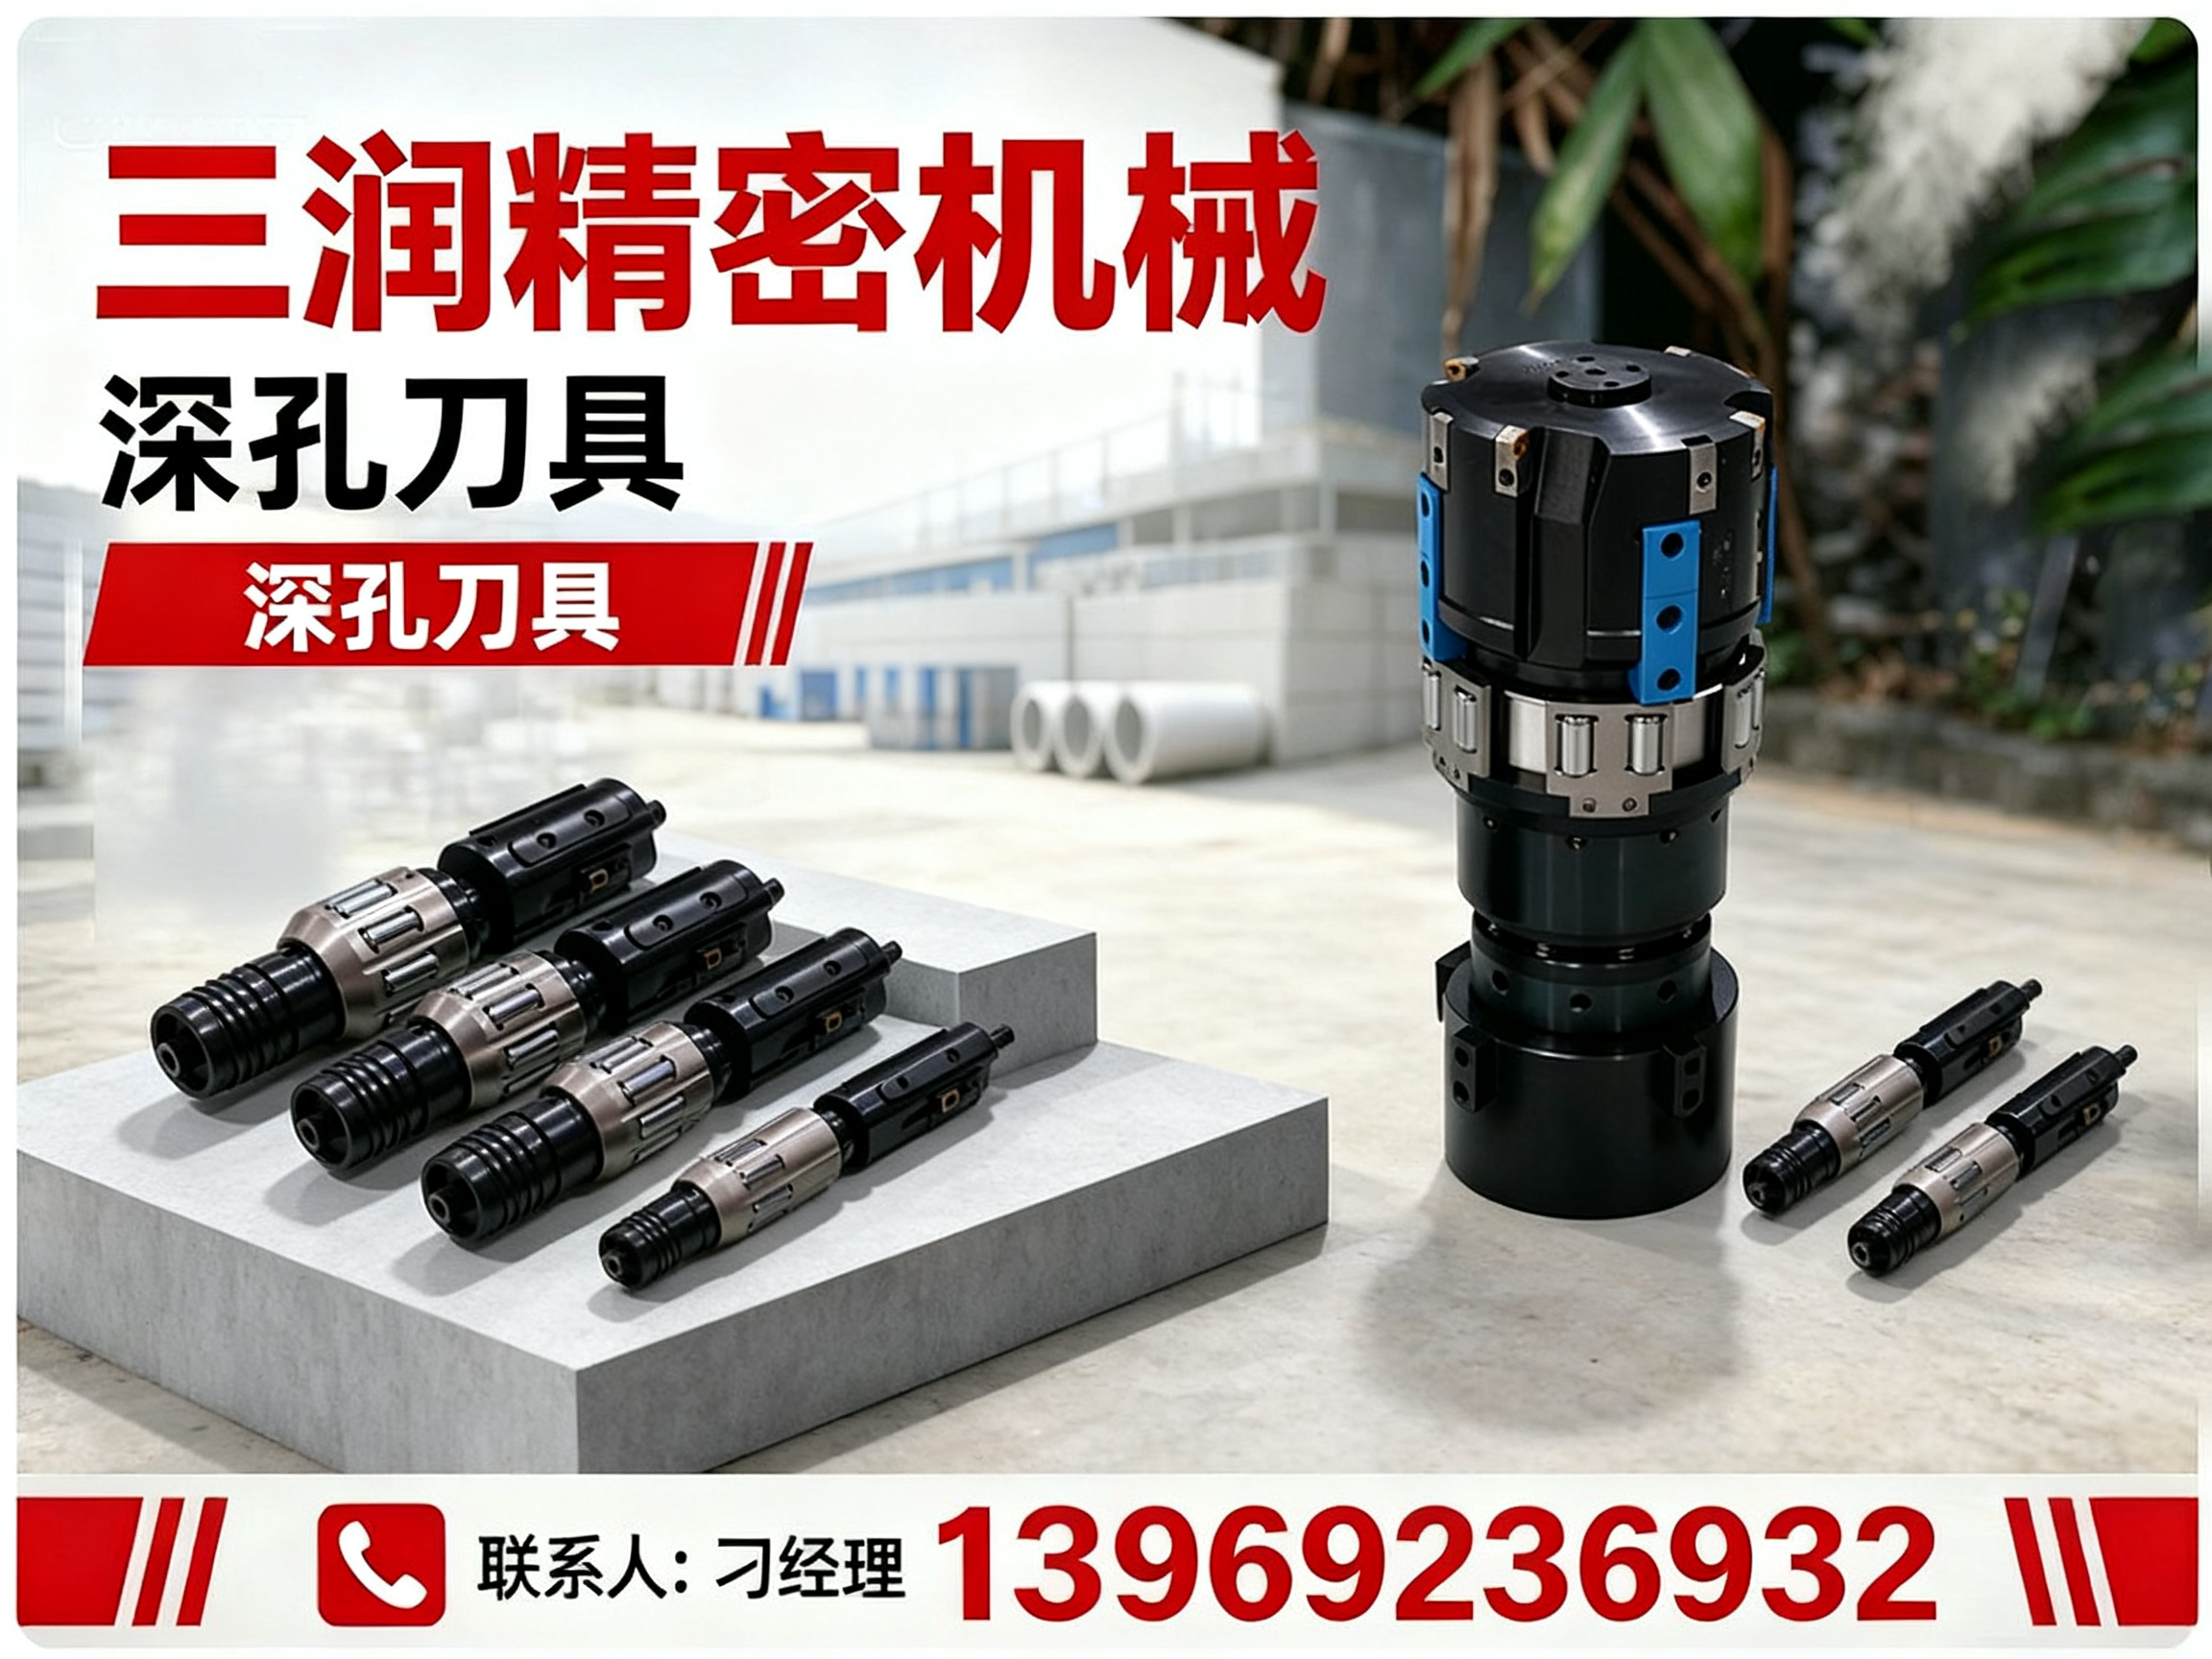
深孔刮削滚光加工是液压油缸、精密管件制造中的关键工序,直接决定内孔的表面粗糙度、尺寸精度与生产效率。然而,许多机加工企业在选购刮削滚光刀具时,常常因为对刀具适配性、加工参数、售后支持缺乏了解,导致选型不当、加工质量不稳定、刀具寿命短等一系列问题。作为长期为各类机械加工企业提供金属切削刀具与成套装备配套的源头厂家,三润精密机械结合多年服务华北及山东区域加工厂的经验,整理了以下关于刮削滚光刀具采购与使用的常见问题,供您参考。
一、刮削滚光刀具选择常见的误区有哪些
刮削滚光刀具属于高精度专用工装,其选型远比普通车刀、镗刀复杂。实践中,不少客户在选择时容易陷入以下误区:
-
忽略机床主轴接口与刀具连接方式的匹配 常见的刮削滚光刀具有焊接式、机夹式、滚光刀与刮削刀复合式等多种结构。不同结构对机床的主轴接口、拉杆形式、冷却液输送方式要求不同。只看刀具价格不看接口匹配,买回去装不上或需要大量改造,是常见的失误。
-
只看刀片材质,忽略刀体刚性设计 刮削滚光加工属于重切削与挤压复合工况,刀体需要承受较大的径向力和轴向力。一些客户只关注刀片是硬质合金还是CBN,却忽视了刀体钢材的调质处理、抗振结构设计,导致加工时产生振纹,内孔表面出现鱼鳞状痕迹。
-
盲目追求高转速,忽视冷却润滑系统 刮削滚光对冷却液的压力、流量和过滤精度有严格要求。如果机床没有高压内冷系统或切削液过滤等级不够,再好的刀具也无法发挥性能,甚至出现崩刃、堵屑问题。
-
忽视导向块与支撑结构的作用 刮削滚光刀具的导向块是保证孔直线度的核心部件。部分用户选购时只看主切削刃,不关注导向块的材质、形状与分布角度,导致加工出的孔偏向一侧,直线度超标。
-
只看单品价格,不核算综合加工成本 低价刀具往往寿命短、需频繁修磨或更换,折算到单件加工成本反而更高。单纯比价而不综合评估刀具寿命、加工效率和成品率,是采购中常见的误区。
二、正规的刮削滚光刀具厂家怎么判断
选择一家靠谱的刮削滚光刀具供应商,不能只看样本册和报价单。建议从以下几个维度进行实地考察和综合判断:
-
是否具备自主生产与品控能力 正规厂家应具备从刀体毛坯加工、热处理到精密磨削的完整生产链条。三润精密机械依托德州本地生产车间,核心零部件自主加工把控精度,摒弃外包组装模式,每一件刀具出厂前均完成尺寸、硬度双重检测,可接待客户实地进厂考察生产与检测流程。
-
是否有专业的技术团队提供选型指导 刮削滚光刀具的选型需要结合工件材质、孔径、孔深、机床条件综合判断。正规厂家应能根据您的图纸和加工参数,给出具体的刀具结构、刀片牌号与切削参数建议,而非只报价不提供方案。
-
产品体系是否完整,能否提供配套服务 深孔加工不仅需要刮削滚光刀具,还涉及镗刀、铰刀、枪钻、BTA钻以及机床改造、冷却系统升级等配套。三润精密机械主营金属切削数控机床、液压元件及金属加工工具,可为您提供从刀具、配件到非标机床改造的一站式配套,统一售后对接,降低采购沟通成本。您可以联系我们咨询具体方案:三润精密机械手机号:13969236932
-
售后响应与就近服务能力是否可靠 刀具属于消耗品,后期修磨、刃磨、更换导向块等售后支持至关重要。本地化厂家在响应速度和沟通成本上具有明显优势,若您的加工厂位于华北区域,选择本地厂家更能保障长期使用的便捷性。
三、刮削滚光刀具多少钱,价格受哪些因素影响
刮削滚光刀具属于典型的非标定制类工具,价格存在较大差异,需根据具体的加工需求面议确定。影响价格的主要因素包括:
- 刀具结构复杂度:一体式刮削滚光刀与复合式可调结构价格差异明显,可调节尺寸的刀具结构更复杂,价格相对较高。
- 刀体材质与热处理工艺:优质合金结构钢经调质、渗碳淬火处理的刀体,其刚性、抗疲劳性能优于普通钢材,价格自然更高。
- 刀片品牌与材质:进口品牌刀片或CBN、PCD等超硬材质的刀片价格远高于普通硬质合金。
- 导向块的结构与材质:导向块的数量、材质、是否可更换,直接影响刀具的稳定性和使用寿命。
- 定制化程度:根据您的工件图纸、机床接口进行非标定制的刀具,需要单独设计、打样,价格与交期以实际沟通为准。
三润精密机械支持根据您的加工工况提供定制化方案,标准刀具常备库存,非标定制明确工期。具体价格与交期需根据配置和需求面议,建议您提供工件图纸与加工参数,获得更的报价。
四、刮削滚光刀具如何安装、调试与使用
正确的安装与调试是发挥刀具性能的前提。刮削滚光刀具的使用需注意以下关键环节:
-
安装前检查 确认刀体无磕碰损伤,导向块无松动,刃口无崩缺。检查刀体与机床主轴的连接同轴度,同轴度偏差是造成孔偏斜的主要原因之一。
-
冷却系统调试 刮削滚光必须保证充足的高压冷却液供应。调试时应检查冷却液压力、流量是否达标,切削液过滤是否充分,防止杂质进入刀具内冷通道造成堵塞。
-
切削参数设定 采用先试切后加工的方式,从较低转速和进给开始,逐步调整至合理参数。观察排屑形态,若出现异常振动或尖锐噪音,应及时停机检查刀具状态与参数设置。
-
日常保养与存放 加工完成后及时清理刀具内外的切屑与切削液,做好防锈保护。刀具应竖直存放,避免刀杆受压弯曲,严禁磕碰刃口与导向块。三润精密机械提供设备送货上门同步免费安装调试,一对一培训操作人员,讲解设备操作、基础保养与简易故障排查,帮助您快速掌握正确使用方法。
五、质保与售后怎么保障
刮削滚光刀具属于精密工装,售后保障直接影响长期使用成本。合格的供应商应提供完善的售前、售中、售后服务体系:
- 质保期内:非人为损坏的刀体结构件、导向块、紧固件等,应提供免费更换或维修服务,具体质保期限与条款以合同约定为准。
- 质保期外:供应商应提供终身优惠维修与翻新服务,包括刀体校直、导向块更换、内冷通道疏通清洗等。
- 响应机制:本地厂家应具备快速上门服务能力。三润精密机械郑重承诺,山东区域客户设备故障24小时内技术人员对接,德州本地4小时上门检修,远程实时线上指导排查简易故障。
- 配件保障:原厂导向块、紧固螺丝、垫片等配件应长期备货,采购价格透明,无隐形加价。
六、刮削滚光刀具适合哪些应用场景
刮削滚光刀具广泛应用于对深孔表面质量要求严苛的制造领域,主要包括以下场景:
| 应用场景 | 典型工件 | 加工要求 |
|---|---|---|
| 液压油缸制造 | 缸筒、活塞杆 | 内孔粗糙度Ra≤0.4μm,直线度高 |
| 精密管件加工 | 无缝钢管、冷拔管 | 尺寸公差稳定,表面光洁 |
| 汽车零部件 | 转向油缸、减震器筒 | 批量生产,一致性好 |
| 工程机械 | 起重机油缸、挖掘机油缸 | 重载工况,刀具耐用度高 |
| 矿山机械 | 液压支架立柱、千斤顶缸 | 大孔径加工,效率优先 |
| 模具制造 | 深孔冷却水道、顶针孔 | 精度要求高,表面质量好 |
| 石油机械 | 抽油泵筒、阀体 | 耐磨损,长寿命加工 |
| 军工及特种装备 | 精密管件、炮管毛坯 | 严苛的尺寸与表面要求 |
除刮削滚光刀具外,三润精密机械还为您提供深孔钻床、数控车床、镗刀、铰刀、枪钻及整套液压工装配套,真正实现一站式配齐,避免多厂家采购带来的对接不便与售后扯皮问题。
七、刮削滚光刀具核心参数参考
| 参数项 | 典型参考范围 | 说明 |
|---|---|---|
| 加工孔径范围 | Φ20mm—Φ500mm | 根据油缸、管件内径需求选择 |
| 长径比 | 10:1—50:1 | 超过50倍需评估刀杆刚性 |
| 刀体材质 | 42CrMo调质 / 合金钢淬火 | 决定刀体刚性与寿命 |
| 刀片材质 | 硬质合金 / CBN / PCD | 可更换,适配不同工件材质 |
| 表面粗糙度 | Ra0.2—0.8μm | 刮削+滚光复合达到镜面效果 |
八、总结
刮削滚光刀具的选购,本质上是选方案、选配套、选长期服务,而非单纯选一件工具。先明确自身加工需求,再选择具备自主生产、专业选型指导和本地化售后能力的厂家,才能程度保障加工质量与长期使用效益。三润精密机械深耕金属切削加工装备领域,以德州本地实体厂家身份,为您提供从刀具到机床、从选型到落地的完整配套服务。如您正在为深孔加工刀具的选型或采购发愁,欢迎通过官网了解产品详情,或拨打 三润精密机械手机号:13969236932 与我们的技术人员直接沟通,获取更贴合您工况的针对性建议。
公司名称:三润精密机械
联系电话:13969236932
官网:http://sdsrjmjx.com
服务区域:三润精密机械在张家口市地区业务覆盖桥东区,桥西区,宣化区,下花园区,万全区,崇礼区,张北县,康保县,沽源县,尚义县,蔚县,阳原县,怀安县,怀来县,涿鹿县,赤城县,张家口经济开发区,张家口市察北管理区,张家口市塞北管理区等地。
地址:山东省德州市德城区黄河涯镇二十里铺工业园西金纪路1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。