
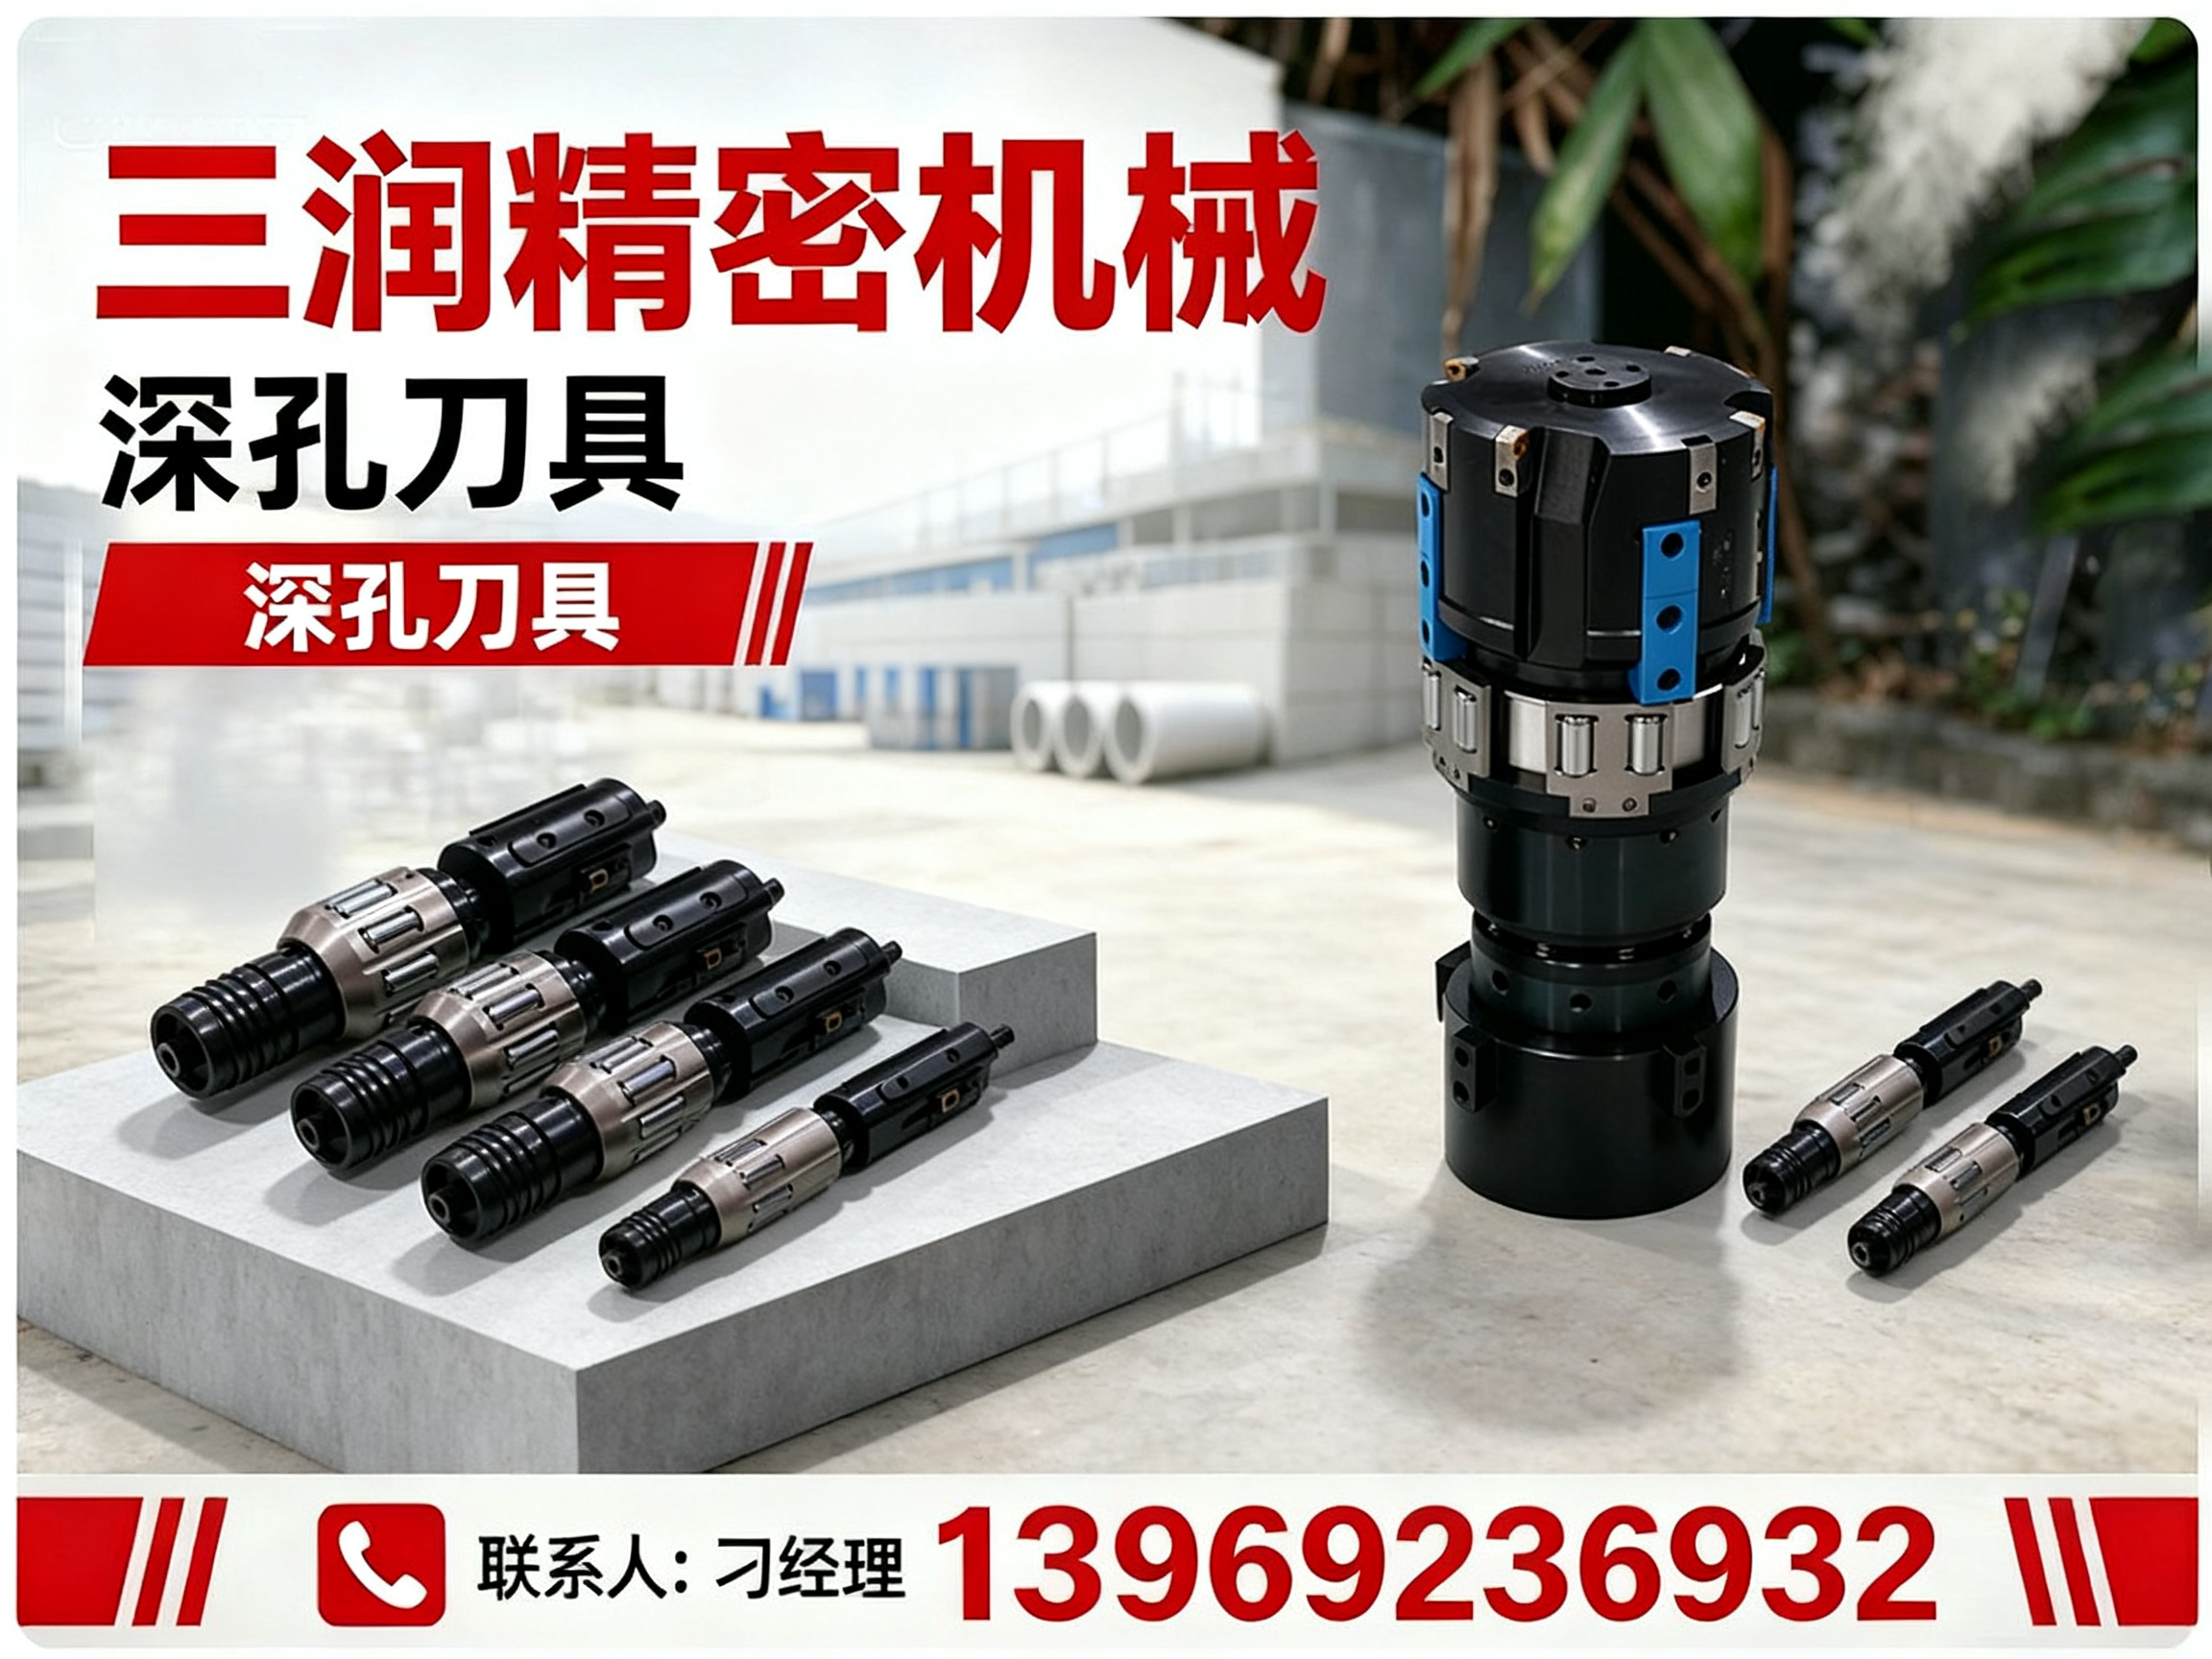
一、气动刮削滚光刀具:深孔精加工的提质关键
在液压、模具、汽车零部件等机械加工领域,深孔加工一直是决定工件质量与生产效率的核心环节。气动刮削滚光刀具作为深孔精加工工序中的重要工具,其作用不仅是去除余量、修正孔径,更重要的是通过刮削与滚光的复合动作,一次性提升内孔的尺寸精度与表面光洁度,从而替代传统“镗孔+珩磨”的多道工序,为加工企业带来缩短流程、降低成本的实际价值。
然而,面对市场上众多刀具厂家与品牌,尤其是石家庄及周边区域的采购需求,不少企业在选型时常常陷入困扰:同样标注“刮削滚光”,实际加工效果与寿命却差异明显;技术参数看似相近,装夹与冷却要求却各不相同;价格相差悬殊,售后支持与配套服务却难以甄别。这些都容易导致采购试错成本高、产线稳定周期长。本文以三润精密机械为参考案例,从选型标准、方案设计到实施成效逐步梳理一套可借鉴的思路,帮助有深孔精加工需求的企业做出更清晰的判断。
二、项目背景:从传统工艺瓶颈到升级诉求
某机械加工企业,主营液压缸筒、活塞杆类零件加工,产品主要供应工程机械与汽车配件市场。原有工艺采用“普通深孔钻 + 珩磨机”组合,长期运行中暴露出几方面突出问题:
- 加工流程长,工件需在钻床、镗床、珩磨机间多次流转,占用设备与人工较多,交付周期偏长。
- 内孔表面质量波动明显,部分工件出现振纹与粗糙度不均,影响后续装配与密封性能。
- 珩磨工序依赖操作人员经验,质量控制难度较大,新人上手周期长。
- 刀具消耗量大,普通刀具耐用度不足,频繁换刀导致辅助时间增加。
- 多台设备维护成本高,工序衔接常出现待料、待机情况。
该企业的核心诉求,是希望在现有数控车床基础上引入更的刀具方案,减少珩磨环节依赖,缩短加工链,同时保障批量生产下孔径一致性与表面质量稳定可控。在多家刀具厂商后,三润精密机械的技术团队介入,围绕实际工件图纸与设备工况提供了针对性方案。
三、选择标准:气动刮削滚光刀具怎么才靠谱
采购气动刮削滚光刀具,不能只看单价或单一参数。综合评估建议从以下几个维度展开:
| 维度 | 重点考察内容 |
|---|---|
| 技术路线与结构 | 刀具刮削、滚光结构设计是否合理,是否具备内冷排屑通道 |
| 材质与工艺 | 刀头材质、热处理工艺、耐磨层处理是否满足批量加工要求 |
| 工况适配性 | 是否匹配自用车床主轴功率、冷却系统压力、装夹方式 |
| 定制化能力 | 能否按工件孔径、孔深、材质进行非标设计 |
| 配套服务 | 是否提供试切、调试指导、使用培训与售后响应 |
| 综合成本 | 刀具寿命、单孔加工成本、换刀时间,而非单纯采购价 |
在这些维度上,三润精密机械依托自主设计与装配能力,能够根据客户提供的工件图纸与现场设备情况,对刀具结构、刀片选型进行针对性调整。其服务逻辑更侧重“刀具与工况匹配”,而非单纯的产品销售。例如,针对冷却压力不足的老旧设备,会建议调整内冷参数或搭配辅助工装,避免刀具买回去“水土不服”。建议采购方在初步筛选后,务必安排实际工件试切,以验证真实加工效果。
四、实施方案:定制化设计与分阶段推进
三润精密机械在该项目中采用了分阶段实施方案,降低客户切换风险:
阶段一:工况勘查与刀具方案定制。技术人员现场采集设备参数、工件图纸与加工节拍要求,确定刀具直径、总长、导向结构、刀片牌号,生成定制方案。
阶段二:小批量试切与参数优化。先行提供数套定制刀具进行小批量试切,重点验证内孔直线度、粗糙度与刀具寿命,结合切屑形态微调切削速度与进给量,确定适合该工件材料的工艺参数组合。
阶段三:批量切换与人员培训。工艺稳定后正式切换,并对车间操作与技术人员进行培训,涵盖装刀规范、冷却液配比、异常排查等内容,确保使用人员掌握维护要点。
整个实施过程中,三润精密机械的工程师全程跟进,刀具出现磨损或异常时及时分析调整,帮助客户平稳过渡。该企业负责人反馈,在保障质量的前提下,新方案让原本倚重经验的珩磨环节得到简化,新员工上手更快,对人工因素的依赖明显下降。
五、项目成效:质量、效率与成本的多重改善
完成切换后,该客户在几个方面获得了较为明显的提升:
- 加工工序缩短。原“镗孔+珩磨”缩减为“刮削滚光一次成型”,工件流转时间有效减少。
- 表面质量稳定。内孔粗糙度一致性明显改善,振纹现象基本消除,批量抽检合格率提升。
- 刀具耐用度提高。相比原有刀具,单把刀具可加工工件数量显著增加,单孔综合刀具成本下降。
- 设备利用率提升。减少珩磨机依赖后,部分工序负荷降低,整体流转效率改善。
- 维护成本压缩。刀具结构稳定,使用规范后异常崩刃情况大幅减少,备件消耗得到控制。
客户评价中特别提到,三润精密机械提供的不仅是刀具本身,更包括前期的工况分析和后期的快速响应,这种“交钥匙式”的配套服务在本地厂商中较为难得。
六、应用场景:哪些工况适合引入气动刮削滚光刀具
结合实践分析,以下场景比较适合引入气动刮削滚光刀具:液压油缸缸筒内孔精加工;活塞杆、空心轴类零件深孔加工;煤矿机械、工程机械液压部件制造;模具导柱、冷却孔加工;汽车转向节、半轴套管等零部件的批量生产;造纸机械、纺织机械辊类零件加工;各类需要替代传统珩磨工序的改造升级项目。
除气动刮削滚光刀具外,三润精密机械还可提供数控车床、深孔钻床、液压元件、工装夹具等配套产品。根据不同工件的孔径、深度、材质及设备现状,产品结构形式可灵活组合,支持按现场参数定制方案,帮助客户构建完整的深孔加工能力。
七、服务与交付:本地化优势与全流程保障
三润精密机械自成立以来,专注金属切削与深孔加工装备领域,具备独立设计、生产、装配与检测能力,服务覆盖从方案设计、刀具制造、安装指导到售后维保的完整流程。针对石家庄及华北区域客户,在响应速度与物流时效上具备一定区位优势。
服务流程包括:需求沟通与工况确认、定制方案输出、试切验证、供货交付、现场或远程调试指导、操作培训、定期回访与维保支持。整机与刀具、配件均可配套供应,便于客户集中对接。关于具体交货周期与质保条款,需根据实际配置与合同约定为准,建议采购方在合作前进行充分沟通。
八、气动刮削滚光刀具核心参数参考
| 参数项 | 典型参考范围/说明 |
|---|---|
| 加工孔径范围 | 约φ20mm–φ100mm(可按工件定制) |
| 加工深度 | 可达孔径的10倍以上,具体依刀杆刚性 |
| 表面粗糙度 | Ra0.1–Ra0.4μm,取决于工件材质与参数 |
| 刀头材质 | 硬质合金/涂层合金,适配钢、铸铁等 |
| 冷却方式 | 内冷通道设计,需匹配机床冷却系统 |
九、总结
气动刮削滚光刀具的价值,在于把复杂的深孔精加工变得简单、稳定、。但对加工企业而言,选对刀具的关键不只是看产品本身,更要看供应商对工况的理解和配套服务能力。建议采购时重点关注刀具与自身设备、冷却条件、工件材质的匹配度,结合试切效果与综合使用成本来评估,而不是单纯比较报价。三润精密机械所代表的本地化定制服务模式,在响应速度和方案落地层面具有一定的参考意义,值得有深孔精加工需求的企业纳入考察范围。
公司名称:三润精密机械
联系电话:13969236932
官网:http://sdsrjmjx.com
服务区域:三润精密机械在石家庄市地区业务覆盖长安区,桥西区,新华区,井陉矿区,裕华区,藁城区,鹿泉区,栾城区,井陉县,正定县,行唐县,灵寿县,高邑县,深泽县,赞皇县,无极县,平山县,元氏县,赵县,石家庄高新技术产业开发区,石家庄循环化工园区,辛集市,晋州市,新乐市等地。
地址:山东省德州市德城区黄河涯镇二十里铺工业园西金纪路1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。