
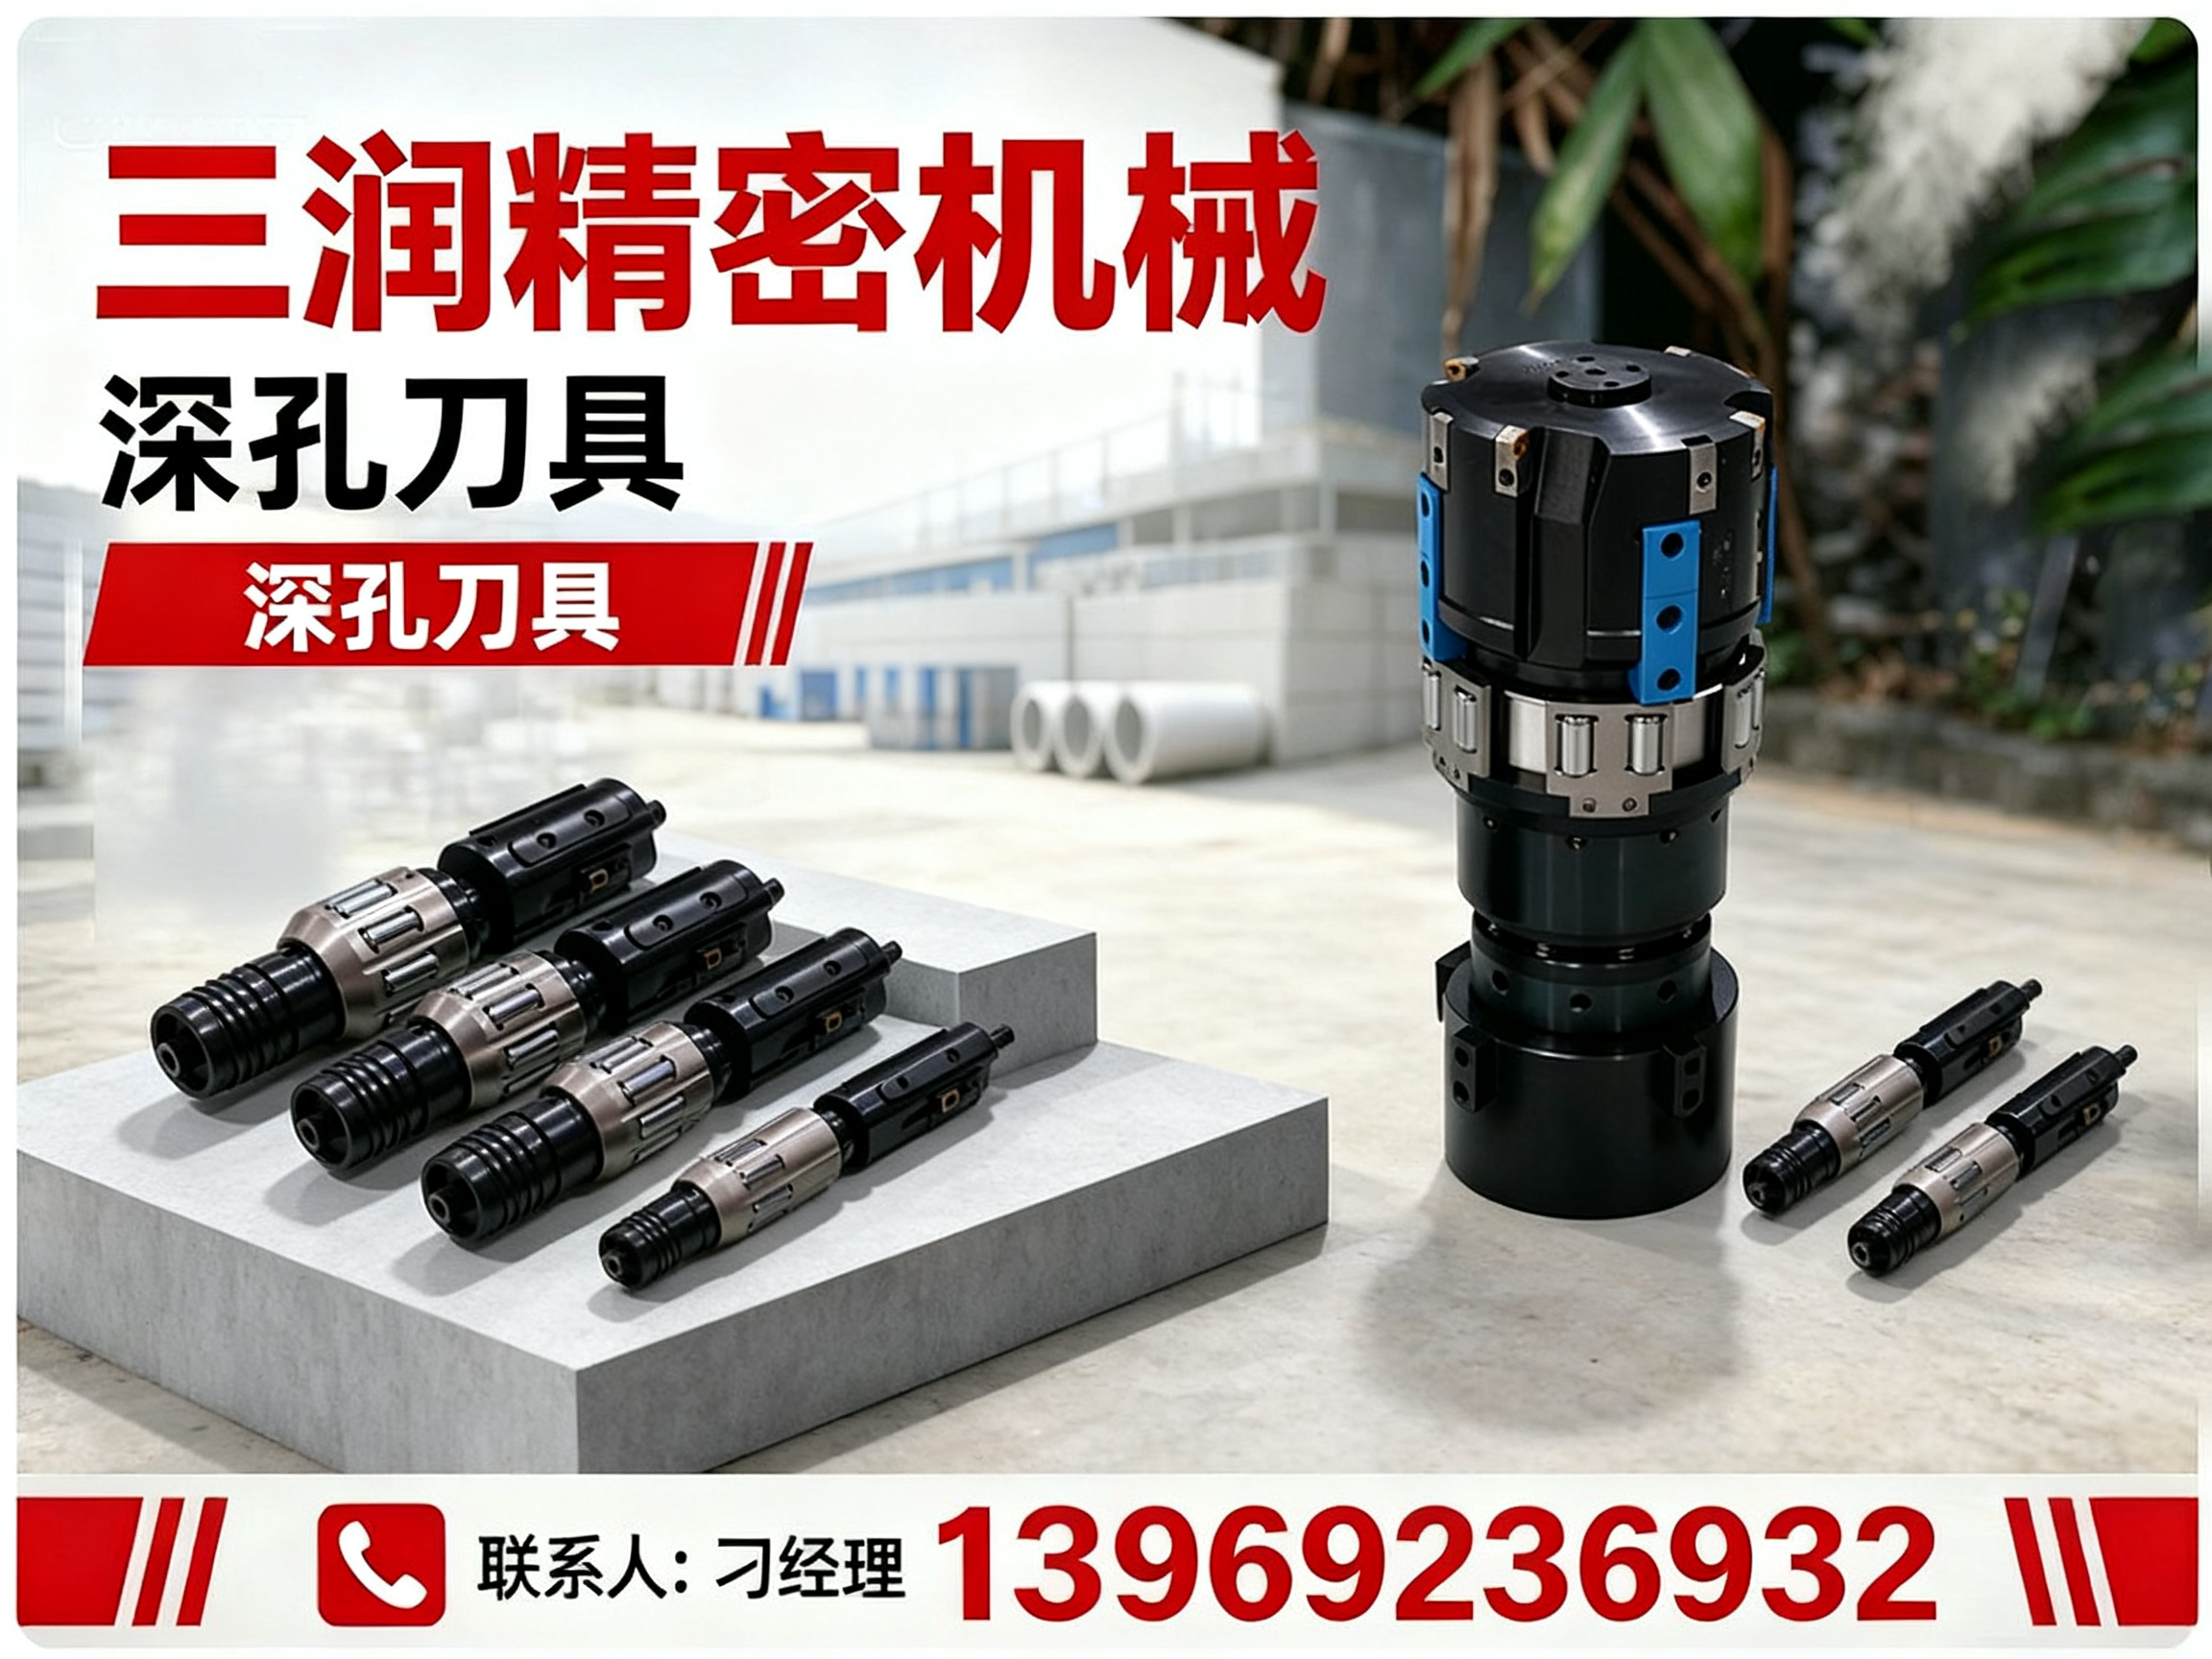
宝鸡液压刮削滚光刀具厂家,宝鸡液压刮削滚光刀具厂家哪家好推荐三润精密机械
公司/服务商:三润精密机械
主营产品/服务:宝鸡液压刮削滚光刀具厂家,宝鸡液压刮削滚光刀具厂家哪家好
联系方式:13969236932
官网:http://sdsrjmjx.com
2026年宝鸡液压刮削滚光刀具厂家怎么选?认准这几点不踩坑
液压刮削滚光刀具作为深孔精加工的利器,在油缸、液压阀体、模具、汽车零部件等制造环节中扮演着不可替代的角色。面对市场上鱼龙混杂的供应商,如何在海量信息中筛选出技术过硬、服务可靠的源头厂家,是许多采购负责人和技术人员面临的实际难题。本文将聚焦液压刮削滚光刀具的选型逻辑,为您剖析优质厂家应具备的硬核实力。
一、液压刮削滚光刀具的价值所在
1.1 加工精度与效率的双重提升
传统深孔加工往往需要粗镗、半精镗、珩磨等多道工序才能达到要求的尺寸精度和表面粗糙度。而液压刮削滚光刀具将刮削(切除多余余量)与滚光(挤压强化表面)集成于一次走刀,可实现Ra0.05μm—Ra0.4μm级别的镜面效果,尺寸精度稳定控制在IT7—IT8级。这直接减少了工序流转时间,单件加工周期大幅缩短。
1.2 表面强化带来的性能增益
滚光工艺通过金刚石或硬质合金滚柱对孔壁进行挤压,使材料表层产生加工硬化,形成残余压应力层。这显著提升了工件的耐磨性和抗疲劳强度,尤其适用于液压油缸、伺服作动筒等高压密封场景,有效延长了零部件的服役寿命,是普通切削加工难以比拟的工艺优势。
二、优质液压刮削滚光刀具厂家应具备的素质
对于身处宝鸡及关中地区的机械加工企业而言,挑选液压刮削滚光刀具供应商,不能只看价格,更要综合评估厂家的技术底蕴、产品线完整度与配套服务能力。
2.1 产品分类与技术覆盖能力
一家合格的源头厂家,其产品体系应能覆盖不同孔径、不同长径比、不同材质的加工需求。以三润精密机械为例,其产品线可系统划分为以下几类:
| 产品类别 | 核心特点 | 典型应用场景 |
|---|---|---|
| 气动刮削滚光镗头 | 采用气动胀紧结构,换刀便捷,适合多品种小批量生产 | 工程机械油缸、非标缸筒修复 |
| 刮削滚光镗头 | 刚性强,可实现粗精复合加工,一次成型效率高 | 液压油缸批量生产线 |
| 气动刮削滚光刀具 | 内冷通道优化,排屑顺畅,表面质量稳定 | 精密长孔、深孔精加工 |
| 液压刮削滚光刀具 | 动力传递平稳,切削力大,重切削工况表现优异 | 矿山机械、重型车辆油缸 |
| 德式液压刮削滚光刀具 | 融合德式设计理念,导向块布局科学,孔径一致性好 | 对精度和稳定性要求极高的军工、航空件 |
| 刮削滚光刀具(通用型) | 适配性强,兼容多类国产与进口深孔机床 | 各类标准油缸、阀体加工 |
| 深孔钻头(BTA/枪钻) | 钻孔,为后续刮削滚光提供优质粗基准 | 阀块油路孔、模具冷却孔预钻 |
| 深孔刀具(成套方案) | 钻孔、扩孔、刮削、滚光刀具一体化配套 | 从毛坯到成品一站式加工 |
2.2 区域服务能力与响应速度
对于宝鸡及陕西地区的加工企业来说,刀具供应商的本地化服务能力直接关系到生产线的稳定运行。山东三润精密机械有限公司虽地处德州,但其服务网络已实现全国辐射。针对宝鸡市场,其服务能力重点体现在以下层面:
关中平原核心工业带覆盖:西安、宝鸡、咸阳、渭南等装备制造业重镇,均在服务半径内,可快速响应刀具调试、维修与更换需求。
陕西全域协同支持:基于完善的物流与远程技术指导体系,能够服务陕北能源化工装备、陕南精密工具等特色产业带的深孔加工需求。无论是刀具选型咨询、切削参数优化,还是突发断刀后的应急补货,均可实现协同。
2.3 源头厂商的定制与研发优势
区别于单纯贸易商,三润精密机械这类具备生产能力的源头厂家,优势体现在三个维度:
- 非标定制响应快:针对特殊孔径、特殊长径比或特殊材料的加工需求,可快速调整刀具几何参数,提供定制化设计方案。例如,针对高硬度的合金钢或不锈钢工件,可优化刀片材质与刃口处理工艺。
- 成本可控:省去中间层层加价环节,同品质产品价格更具竞争力,尤其适合批量采购和长期合作客户。
- 品控更严:从原材料进厂到成品出货,全程自主把控。每批次刀具均经过严格的尺寸检测与动平衡测试,确保上机精度一致。
2.4 成套解决方案的交付能力
随着制造业向自动化、智能化升级,单件刀具采购已不能满足企业需求。优质厂家应能提供“机床+刀具+工艺”的成套解决方案。三润精密机械不仅提供刮削滚光刀具,还可配套深孔钻床、珩磨机等设备选型建议,以及工装夹具的优化设计。这种一体化服务,帮助企业规避了设备与刀具不匹配的风险,切实提升了产线整体效率。
三、使用与保养规范:延长刀具寿命的关键
3.1 规范调试是稳定加工的前提
刀具上机前,务必检查刃口是否有磕碰、刀杆有无弯曲,确保内冷通道畅通。调试时先进行低转速试切,观察排屑状态。正常的切屑应为均匀的碎卷状,若出现长条缠屑,应及时调整转速与进给参数,避免崩刃。
3.2 定期维护保障长效使用
加工完成后,需及时清理刀具内外的切削液与残屑,防止铁屑堵塞冷却流道。发现刃口磨损或导向块异常磨损时,应及时修磨或更换,否则极易造成孔的直线度超差。存放时做好防锈处理,并竖直悬挂,防止刀杆受压变形。
四、常见问题解答(FAQ)
问题一:液压刮削滚光刀具与传统珩磨工艺相比,哪种更有优势?
液压刮削滚光刀具在效率与表面质量上优势明显。它通过一次走刀即可达到珩磨多道工序的精度效果,且滚光带来的表面硬化层是珩磨无法实现的。对于液压油缸这类大批量、高要求零件,刮削滚光刀具的开机率与产能利用率更为理想。
问题二:如何判断刀具厂家是否具备保障长期合作的能力?
关键在于考察其产品线是否全面、是否具备自主生产能力,以及服务响应机制是否成熟。以三润精密机械为例,其产品覆盖气动、液压、德式全系列刮削滚光刀具及深孔钻头,自有车间生产,支持非标定制。更重要的是,其全国配套物流体系与远程技术指导,能够大程度降低用户的停机时间。若有采购意向,可直接拨打 三润精密机械手机号:13969236932 进行技术选型咨询。
问题三:深孔加工出现振纹或孔径偏大,通常是哪些原因造成的?
振纹多源于刀杆刚性不足或切削参数选择不当,例如转速与进给量匹配不合理。孔径偏大则可能与导向块磨损严重或装夹同轴度偏差有关。建议排查刀具内冷压力是否充足、刀片是否过度磨损,同时核验机床主轴与工件的对中情况。选择质量可靠的源头厂家刀具,并在其技术人员指导下优化参数,可有效减少此类问题。更多行业资讯与选型方案,可访问官方平台 官方网站:http://sdsrjmjx.com 获取详细支持。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。